
目录
- 一、引言:1422毫米——大口径干线的”试金石”
- 二、1422口径工程特点与焊接挑战
- 三、机组配置:内焊机根焊+双枪外焊机填盖
- 四、1422管径的坡口加工与组对精度控制
- 五、X80高钢级厚壁管道焊接工艺要点
- 六、焊接节拍拆解与效率数据实测
- 七、质量控制与无损检测体系
- 八、大口径施工组织、吊装与机组协同
- 九、选型清单与常见误区
- 十、结论与选型建议
一、引言:1422毫米——大口径干线的”试金石”
1422毫米(56英寸)口径是我国目前输气管道的最大口径序列之一,也是衡量一套管道全自动焊机技术水平的”试金石”。口径越大,单道焊缝的熔敷金属量越大、焊道数量越多、热输入控制越难、组对与轨道装卡的精度要求越高——同样一台外焊机,在1016口径上可以轻松打出高节拍,到了1422口径上,轨道刚度、焊枪可达性、层间温度管理每一项都会成为瓶颈。1422口径选型,本质上是在考验焊机厂商的大口径工程经验,而不仅是样本参数。
从近年来的大口径干线工程实践看,1422管道普遍采用X80高钢级、壁厚21.4毫米至33毫米的组合,设计压力12兆帕起步,对焊缝的强度匹配、韧性储备与缺陷控制提出了行业最严苛的要求。本文围绕1422管道全自动焊机的选型与施工,从工程特点、机组配置、坡口组对、高钢级工艺、节拍效率、质量检测、施工组织到选型误区,系统梳理一套可落地的技术路线,供管道施工企业、焊接工程师与设备采购决策者参考。
二、1422口径工程特点与焊接挑战
1. 焊缝工作量大成倍增长
1422毫米周长约4.45米,是1016毫米周长的1.4倍、813毫米的1.75倍。以21.4毫米壁厚、复合坡口计算,一道1422焊缝的焊道总数通常达到根焊1道+热焊1道+填充5至7道+盖面2道,熔敷金属量超过10千克。同样一台双枪外焊机,焊完一道1016焊缝的时间在1422口径上会拉长近一半——机组的”理论节拍”必须按周长重新核算,而不是简单沿用中小口径经验。
2. 高钢级厚壁的工艺窗口收窄
X80钢级对热输入敏感,层间温度上限通常控制在150℃左右(部分工程要求更低),厚壁多道焊的热循环管理难度显著加大。焊接速度、送丝速度、电弧电压、摆动宽度与停留时间的每一个参数组合,都要兼顾熔合良好、避免高温停留时间过长导致的粗晶区韧性劣化。大口径+高钢级+厚壁三重叠加,把1422变成对焊接电源工艺库与专家参数体系的综合考试。
3. 组对与轨道的几何精度挑战
1422管段的单节重量大,吊装组对时的错边控制、对口间隙一致性要求远高于中小口径。外焊机轨道围绕整圈管子装卡,周长4.45米的轨道在自重作用下的圆度偏差、齿条啮合间隙,直接决定焊枪在0点位置与6点位置的可达性与对中精度。坡口机加工这么大周长的坡口,刀具磨损与轴向偏差的累积效应也更明显。
三、机组配置:内焊机根焊+双枪外焊机填盖
1. 根焊方案的选择
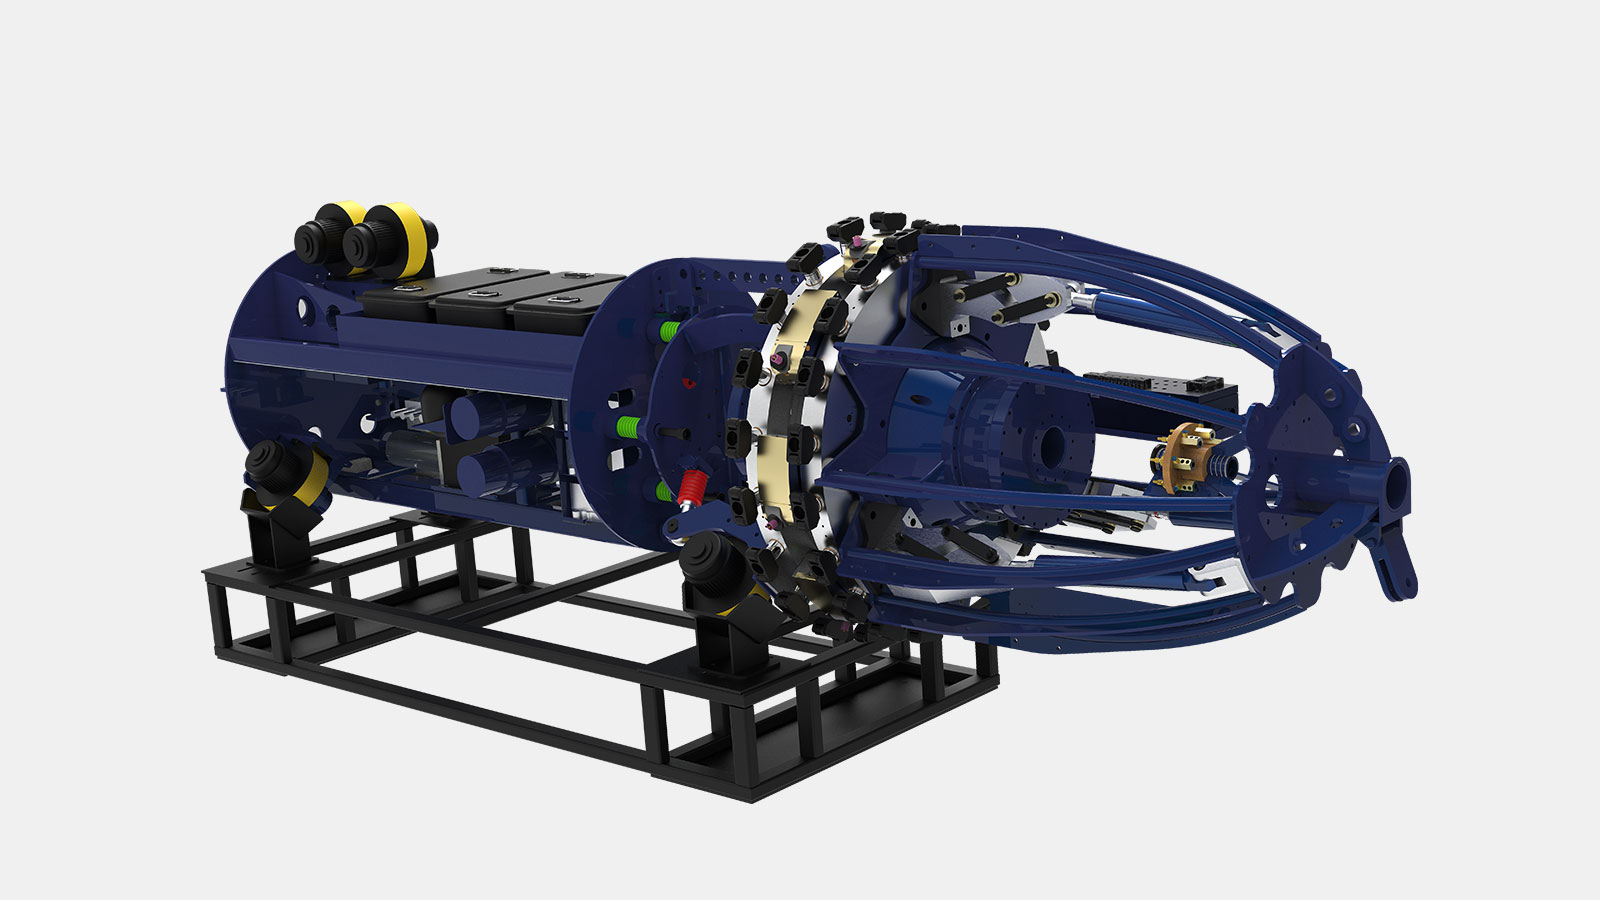
1422干线的根焊主流方案有两类:柔性内焊机根焊与管道全自动电池内焊机根焊。柔性内焊机随对口器一体完成胀紧组对与内根焊,6焊枪或8焊枪分区同步焊接,一道根焊3至4分钟内完成,是目前效率最高的方案;电池内焊机以锂电池为动力,摆脱外接电缆的束缚,特别适合山地段、水网段等发电车难以贴近的工况。无论哪种方案,根焊质量决定整道焊缝的下限——内根焊的单面焊双面成形一致性,是1422机组一次合格率的第一道关。
2. 填充盖面:双枪外焊机是主力
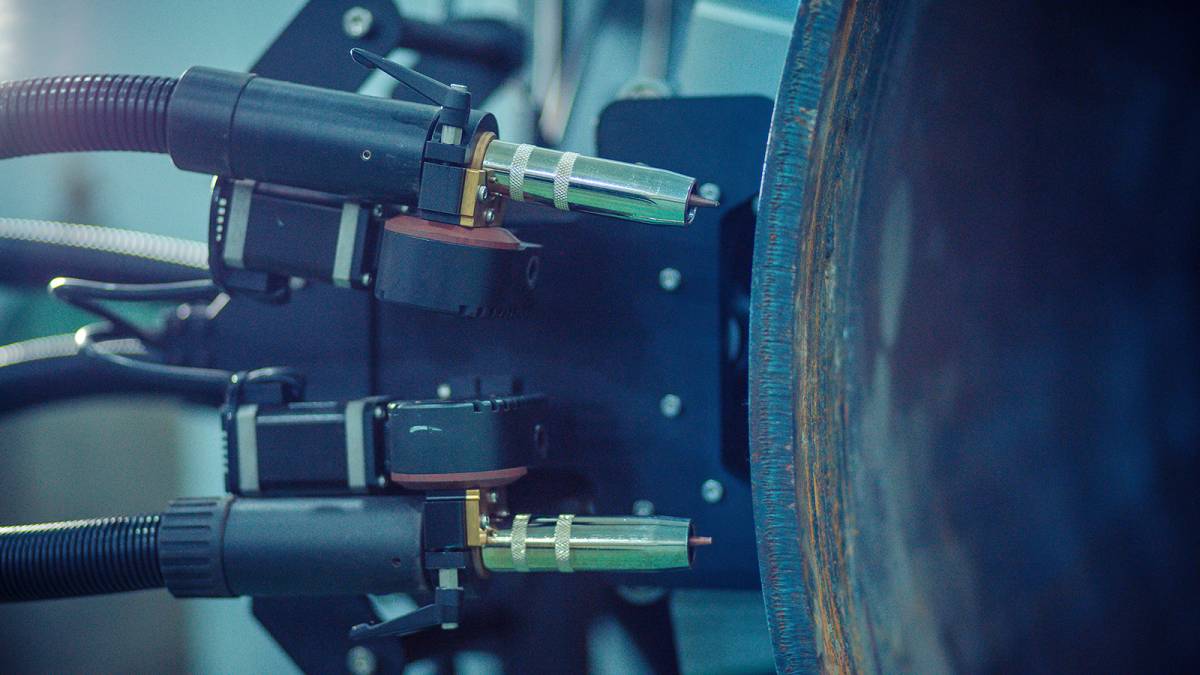
1422口径的填充与盖面焊道数量多、作业量大,双枪外焊机(双焊炬外焊机)几乎是唯一兼顾效率与质量的选择。双枪在同一轨道上以可控的焊枪间距前后布置:填充层双枪接力或对称施焊,层间温度自然衔接;盖面层两枪分别覆盖左右半圈,一道盖面的施焊时间较单枪缩短40%以上。选型时要重点核对焊机的适用管径范围是否明确覆盖1422毫米、轨道是否为大口径专用加强型、卡爪在低温与大温差环境下的夹持力保持能力。
3. 配套装备清单
一套完整的1422自动焊机组通常包括:管道全自动焊机(内焊机+外焊机若干台)、坡口机、对口器(若采用外根焊则必备)、防风棚、发电车、吊管机、焊条电弧焊/半自动焊设备(返修与联头备用)、烘箱与焊材管理设备。机组台套数量的配比经验:1台内焊机对应2至3台外焊机,让根焊与填盖的节拍匹配,避免根焊完成后管口”等机”降温。
四、1422管径的坡口加工与组对精度控制
1. 坡口形式的选择
1422大口径厚壁管道普遍采用复合坡口(V型+U型组合)或双V复合坡口:钝边1.0至1.5毫米、根部间隙2.5至3.5毫米、坡口角度按根焊方式确定——内焊机根焊多配窄间隙复合坡口以减少熔敷量,外根焊则采用带垫圈的坡口形式。坡口总角度直接决定填充焊道数量:每减少5度坡口角,一道1422焊缝可省去约1个填充道次,但要与熔合不良风险做平衡。
2. 坡口加工精度
1422周长上的坡口加工由坡口机分多次走刀完成,控制要点有三:一是轴向摆差,管端一周的钝边高度偏差应控制在0.5毫米以内,否则内根焊会出现局部未熔透或烧穿;二是表面质量,坡口面不得有分层、裂纹与深度划痕,铣削纹路均匀;三是管口椭圆度,1422管段在堆放与吊运中易变形,组对前应检测管端椭圆度,超差的用整形器校圆。坡口质量不合格是1422机组根焊缺陷的第一大来源,宁可在坡口工序多花五分钟,不要在返修上损失半天。
3. 组对精度与错边控制
1422组对的错边量要求不大于壁厚的1/8且不超过3毫米(以设计规范为准),大口径管自重大,错边调整依赖内对口器的液压胀紧系统与外部调整楔配合。控制经验:组对时先对准6点位置(仰位),因为仰位错边最难在根焊中补偿;间隙一致性一周控制在±0.5毫米;组对完成后用塞尺与焊缝检验尺全周检查并记录,形成”一口一档”。
五、X80高钢级厚壁管道焊接工艺要点
1. 焊材匹配
X80钢级要求焊缝金属的强度与母材等强或适度超强匹配,同时保证足够的低温冲击韧性(-10℃或-30℃工况)。根焊普遍采用实心焊丝气体保护焊或金属粉芯焊丝;填充盖面多选用符合管线标准的实心/药芯焊丝组合。焊材入厂复验、批次管理、烘干与领用记录是工艺纪律的一部分,1422工程对焊材追溯的要求是”每一道焊缝都能查到焊丝批号”。
2. 热输入与层间温度管理
X80焊接热输入一般控制在10至25千焦/厘米区间(视壁厚与道次),热输入超标的直接后果是热影响区粗晶区韧性下降、强度劣化。大口径多道焊的层间温度管控要点:配备红外测温仪在每个道次起焊前实测并记录;层间温度接近上限时,宁可让焊机停枪等待,也不要带”高温”起焊;双枪接力焊接时,两枪的层间衔接温度在程序中联动控制。层间温度记录是无损检测之外评判工艺执行力的核心数据。
3. 焊接参数体系
成熟的1422自动焊参数体系应按管位(时钟位)分区编程:0点(顶位)、3点/9点(立位)、6点(仰位)的焊接速度与电弧电压各不相同,仰位适当降低焊接速度、提高电压余量以对抗熔池下坠。参数库由焊接工艺评定(PQR)支撑,现场只允许调用授权参数组,操作手无权修改关键参数——参数锁定与分级授权,是大口径机组工艺一致性的制度保障。
六、焊接节拍拆解与效率数据实测
1. 单口全流程节拍
以1422×21.4毫米、内焊机根焊+双枪外焊机填盖的典型机组为例,单口节拍可拆解为:坡口加工约15至20分钟(与上一道口流水并行);组对与内根焊约8至12分钟(含对口器胀紧、内焊机行走与施焊);热焊与填充5至7道,双枪作业约40至55分钟;盖面2道约15至20分钟。综合日焊口量在平缓地形可达到40至60道口,山地段按30至40道口规划。
2. 节拍瓶颈的识别方法
用”工序—等待”双列记录法连续采集3天的现场数据:每个工位的纯作业时间与等待时间分列统计,等待时间最长的环节就是机组瓶颈。1422机组的常见瓶颈排序:吊管机与布管速度、坡口加工能力、防风棚拆装、内焊机退管等待。针对性扩容方案分别是增加吊管机、增配第二台坡口机、采用快装式防风棚、优化内焊机与外焊机的接口工位。
3. 提效的关键杠杆
大口径机组的提效杠杆按投入产出排序:第一,填盖环节双枪化,单口可压缩20分钟以上;第二,参数库持续优化,减少因气孔、咬边的局部返修补焊;第三,防风棚与轨道的快拆机构,减少工序间切换时间;第四,机组台套数与地形段匹配,避免”一刀切”配置。经验表明,一台1422机组全周期多焊2000道口,足以覆盖双枪外焊机与单枪方案的差价。
七、质量控制与无损检测体系
1. 一次合格率的目标与管理
1422干线工程的自动焊一次合格率目标普遍设定在98%以上。管理抓手三条:一是焊接过程数据全记录——电流、电压、速度、层间温度随焊缝存档,缺陷可回溯到参数;二是”连续三口缺陷同一位置”触发工艺复评机制,防止系统性偏差扩大;三是返修工位专岗管理,返修焊工持专项资质,返修部位复检比例100%。
2. 无损检测配置
1422大口径厚壁焊缝的检测组合通常为:环向100%自动超声检测(AUT)+局部射线复验,AUT采用分区聚焦技术,按壁厚分区设置闸门,缺陷自身高度判定与验收分级直接对接施工规范。检测与焊接的节奏匹配要点:AUT工位紧随填盖工位布置,检测发现缺陷后2小时内反馈至焊接班组,让质量数据当天闭环,而不是月末算总账。
3. 典型缺陷与防治
1422自动焊的高发缺陷与防治要点:根焊未熔合——多因组对间隙不一致或坡口钝边偏差,防治靠坡口与组对精度;气孔——多因防风失效或保护气流量不足,防治靠防风棚密闭性检查与气路班前点检;咬边——多因盖面参数与管位不匹配,防治靠分区参数库精调;层间未熔合——多因摆动宽度与道次排布不当,防治靠坡口填充排道图与摆动参数联动。
八、大口径施工组织、吊装与机组协同
1. 作业带与设备布置
1422管段单节长12米、重达8至12吨,作业带宽度、管段运输转弯半径、吊管机站位地基都要按大口径标准规划。机组布置遵循”流水线”原则:布管—坡口—组对根焊—填盖一—填盖二—盖面—检测—补口,各工位间距按单口节拍平衡,避免前堵后空。山地段的机组配置要评估设备爬坡能力与转场方式,柔性内焊机与电池内焊机在山地段的机动优势明显。
2. 人员配置
一套1422自动焊机组的典型人员:机组长1名、HSE与质量各1名、根焊班组(内焊机操作手2名)、外焊班组(每台外焊机操作手1名加辅助1名)、管工与吊装班组、电工与维修各1名、检测配合若干。操作手的水平差异在1422口径上会被放大——同样一台外焊机,熟练操作手的一次合格率可以高出3至5个百分点,培训投入在大口径工程中的回报率最高。
3. 与补口、下沟工序的衔接
自动焊节拍快,后续的环焊缝补口(防腐)与管沟回填容易成为全线瓶颈。组织要点:补口工位数量按焊接节拍的1.2倍配置冗余;下沟与回填的日进度与焊接日进度联动排程;焊口数据(焊口号、焊工号、时间、检测结果)全流程数字化,为竣工验收的焊缝追溯数据库直接供数。
九、选型清单与常见误区
1. 1422机组选型核对清单
①适用管径范围明确覆盖1422毫米并有工程业绩佐证;②外焊机轨道为大口径加强型,圆度与刚度满足0点/6点位置可达性;③内焊机根焊的周向分区数、单道施焊时间、对口胀紧力满足规范;④焊接电源具备X80高钢级参数库与PQR支撑文件;⑤层间温度与过程数据的记录、导出能力;⑥低温环境(按项目气候)下的整机工作可靠性验证;⑦备件供应与售后响应时效写入合同;⑧操作培训与驻场技术支持方案;⑨防风棚、坡口机等配套装备的成套供应能力。
2. 三个常见选型误区
误区一:只看焊机样本上的”适用管径上限”,不看大口径工程实绩——1422不是所有标称到1400的焊机都能稳定施工的;误区二:按中小口径的日进度经验测算大口径工期,导致工期与成本双双失控;误区三:重主机、轻配套,坡口机、防风棚、吊装能力跟不上,机组节拍被辅助工序锁死。规避方法只有一个:要求供应商提供同口径工程的节拍数据与业绩证明,并把关键指标写入合同。
十、结论与选型建议
1422管道全自动焊机选型与施工的核心结论五条:第一,1422是对自动焊装备的综合性大考,机组配置必须”内焊机根焊+双枪外焊机填盖”成套规划;第二,坡口与组对精度决定根焊下限,1422口径的精度管理要从管端椭圆度抓起;第三,X80高钢级厚壁工艺的关键是热输入与层间温度的分区受控,参数库要靠PQR支撑并锁定授权;第四,节拍瓶颈要用数据识别,坡口与吊装等辅助工序常是隐藏短板;第五,选型看大口径实绩不看样本上限,关键指标入合同。把这五条落到采购与施工组织文件中,1422大口径干线的自动焊效率与一次合格率就有了系统性保障。
北京安捷伟达科技有限公司提供DN200至DN1422全口径谱系的管道全自动焊接装备——单枪外焊机、双枪外焊机、柔性内焊机与电池内焊机,1422口径机型具备完整的大口径工程配套方案、X80高钢级焊接参数库与操作手培训体系,可为大口径干线工程提供机组配置咨询与驻场技术支持。欢迎垂询1422管道全自动焊机选型与施工解决方案:
📞 固话:010-86468776
📱 手机/微信:13521628344
✉️ 邮箱:sales@denohgroup.com
🌐 官网:https://www.denohgroup.com/contact/