
目录
- 一、引言:508口径——被低估的中口径主力战场
- 二、508管线工程画像与典型应用场景
- 三、508口径自动焊机型选型决策
- 四、坡口设计、组对装备与根焊方案匹配
- 五、508口径全位置焊接工艺要点
- 六、机组配置与效率节拍管理
- 七、质量控制与无损检测策略
- 八、施工组织、转场与安全保障
- 九、常见问题与风险防控
- 十、结论与行动建议
一、引言:508口径——被低估的中口径主力战场
在长输管道的口径谱系里,1219与1422代表”大国重器”的流量巅峰,660与711撑起干线的中间梯队,而508毫米(20英寸)口径长期处在舆论的阴影里,却是工程数量最多、分布最广的一档。油气田集输支线、储气库注采管线、盐穴与地下储气库连接线、LNG气化外输支线、区域供水供热干管、化工园区原料管廊——508口径几乎出现在每一条能源与市政管网的枝干拓扑中。它的单公里焊口数量与大口径干线相当,但工程批次更碎、地形更杂、队伍规模更小,对装备的机动性与参数适配宽度提出了不亚于大口径的要求。
选择508管道全自动焊机的决策难点在于:这个口径恰好处在”单枪外焊机可以独立完成根焊”与”内焊机进入仍具价值”的交汇区,租购决策、机型组合与轨道配置都有多条可行路径,选错组合的代价不是不能用,而是节拍损失与成本浪费被日复一日地放大。本文以508口径为主线,系统梳理机型选型、坡口与组对、全位置工艺、机组配置、节拍管理、质量闭环与风险防控的完整决策链,供油气管线EPC、市政管网总包、燃气热力业主与施工分包单位参考。
二、508管线工程画像与典型应用场景
1. 油气田集输与支线场景
油气田内部的集输干线、接转站外输管线、储气库注采管线大量采用508口径,材质以L360、L415乃至L482为主流,壁厚区间8至18毫米,部分注采管线因交变载荷工况上探至20毫米以上。这类工程的焊口特点是连头口与固定口占比高——站场、阀室与穿越段把整条管线切割成若干开口段,最后碰口全部落在固定口上。机型组合必须为固定口预留专门能力,而不是只按流水焊节拍配置。
2. 市政与园区管网场景
区域供水干线、热力管网、燃气高压环线的508口径段落多位于城市边缘带与园区红线内,作业带狭窄、开挖与恢复交替、夜间施工窗口常见。这里的焊接命题是低噪声、低排放与有限作业面下的高一次合格率,电池动力自动焊装备的优势被进一步放大,同时坡口预制质量与检测资源配置要适应城市管网的分段验收节奏。
3. 山地、丘陵与水网过渡带
508管线频繁穿越丘陵缓坡、河谷阶地与水网过渡带,运管车无法直达的坡段依赖履带设备与人工布管,管口组对精度波动大。选型时要重点评估轨道对椭圆度与错边的适应能力,以及焊机小车在坡口实测偏差下的参数自校正能力——这是山地工程把”能用”变成”好用”的分水岭。
三、508口径自动焊机型选型决策
1. 单枪外焊机:508口径的性价比基石
508毫米周长约1.6米,单枪外焊机一次装夹即可覆盖整圈环缝,换道空程时间短。对壁厚14毫米以下的常规管线,单枪机组的根焊+热焊+填充+盖面全流程独立作业能力使其成为性价比最高的主力机型:整机重量轻、两名操作手即可转场,山地与园区场景的通过性最好。选型要点是确认设备具备508轨道快换套件、坡口实测后参数即时匹配功能,以及不低于两层的分层参数存储能力。
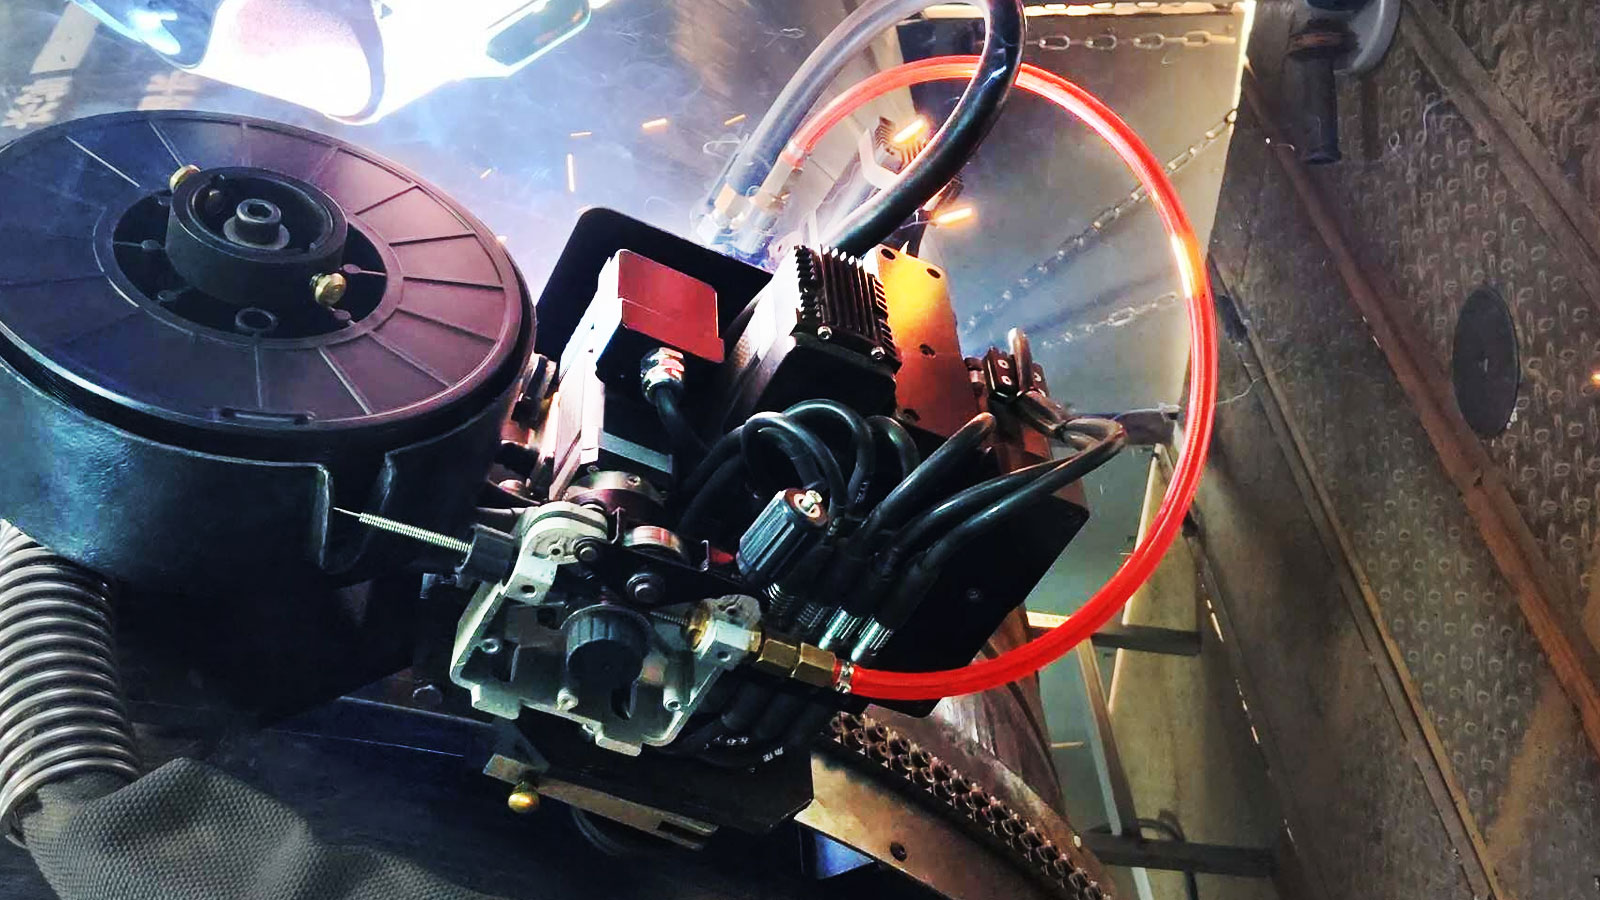
2. 双枪外焊机:厚壁与工期敏感段的节拍利器
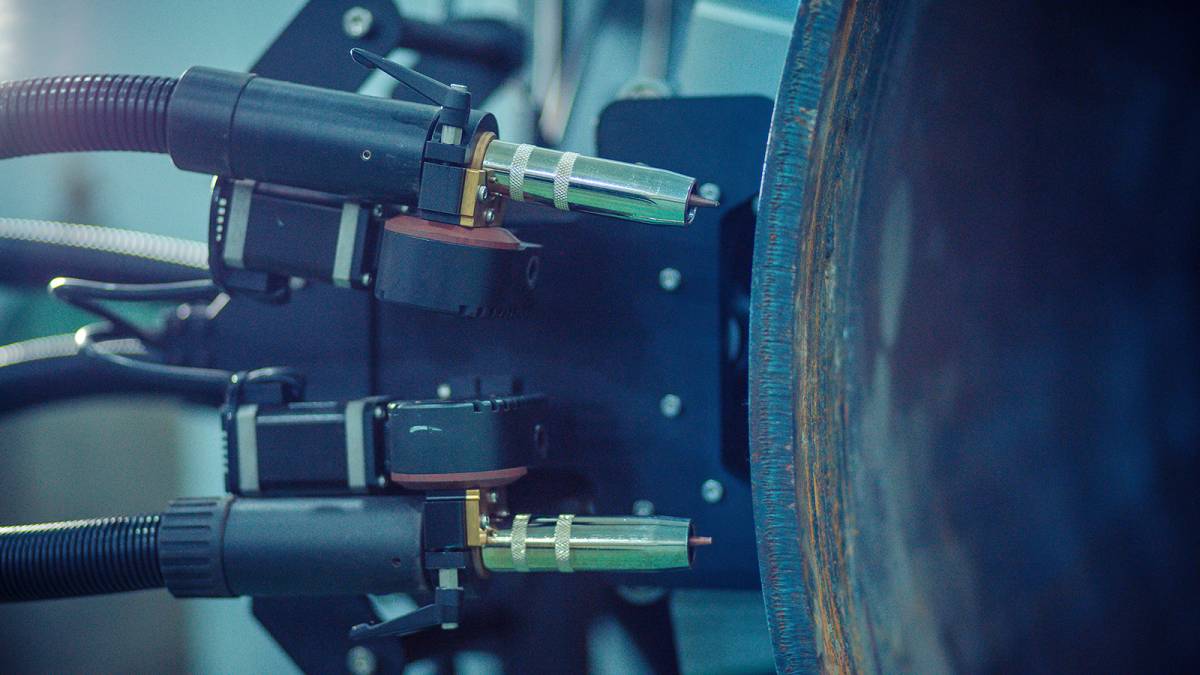
当508管线壁厚超过14毫米、或工期按日进度考核时,双枪外焊机双炬接力填盖的价值开始显现:两焊炬前后串列,前炬打底后炬紧跟填充,层间温度与热输入同步受控,单口焊接节拍较单枪压缩三至四成。对注采管线、高钢级厚壁段与抢工段落,双枪机组与单枪机组混编——单枪负责根焊与热焊、双枪接管填盖——是当前的主流编组方式。
3. 内焊机与电池内焊机:根焊质量与机动性选项
508口径仍处于内焊机的有效工作区间。柔性内焊机以涨紧对口加内根焊的方式,把免清根、单面焊双面成形的工艺红利带到中口径管线,对内部清洁度要求高的供水与化工介质管线尤其有价值。电池内焊机则以锂电池动力摆脱外接电源依赖,在无电区间、山地坡段与市政夜间窗口表现突出——充电一次可完成数十道根焊口,零尾气、低噪声,是城市敏感区与生态红线区的合规选择。
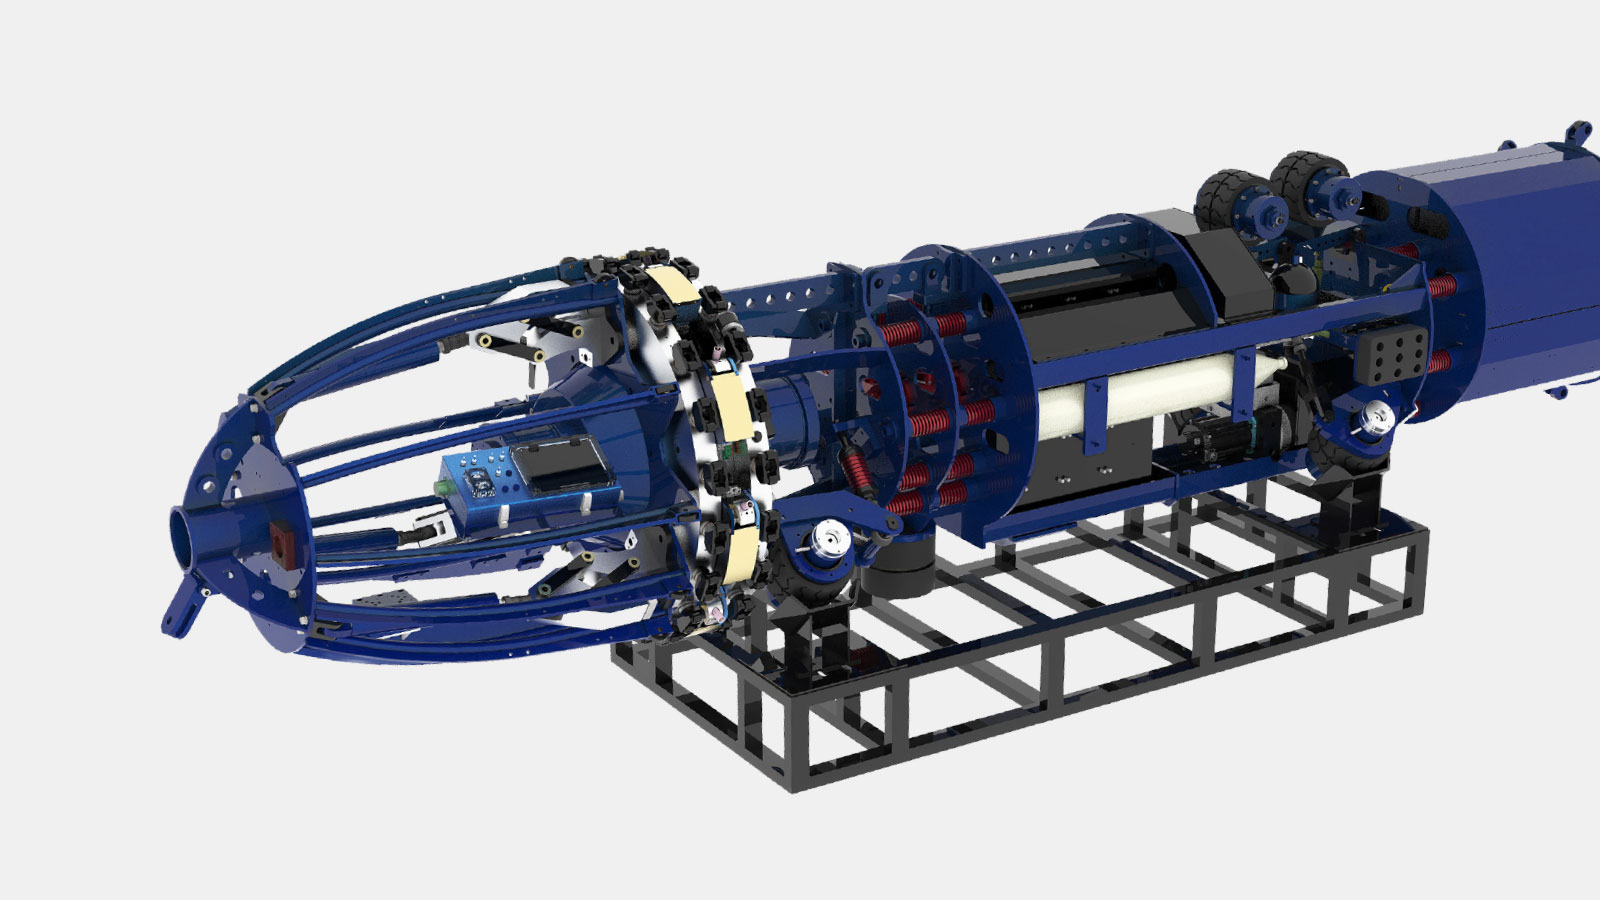
4. 租购决策的口径账本
508管线工程批次碎的特点使租购决策更频繁。简化的判断框架:年度在手焊口量低于两万道当量、且机型谱系未定型时优先租赁,按台班计费快速试错;当形成三台以上稳定机组规模、且后续项目可滚动时采购整线,残值按五年直线折旧测算。混合模式——整线购置加峰值租赁——适合项目分布不均衡的施工企业。
四、坡口设计、组对装备与根焊方案匹配
1. 复合坡口是508自动焊的默认起点
508口径自动焊的坡口推荐V型复合坡口或带钝边的单V窄间隙坡口:坡口角度按机型摆动能力取55至70度区间,钝边高度1.0至1.5毫米,对口间隙2.0至3.0毫米。坡口由坡口机在现场流水加工,坡口面垂直度与钝边均匀度直接决定根焊参数的稳定窗口——坡口质量不合格时,任何高端焊机都只是在放大缺陷。
2. 内对口器是流水节拍的第一环节
508口径的内对口器选型关注三点:涨紧动作的同步性(决定错边量)、行走机构的自驱能力(决定单口组对时间)、与根焊方案的衔接(气涨式配合外根焊,带铜垫式配合内根焊)。成熟的流水作业中,内对口器组对一个口的循环时间控制在三分钟以内,为后续焊机让出节拍空间。
3. 根焊方案的三选一决策
508口径的三种根焊路线:外焊机单枪根焊——设备投入最低、对坡口间隙波动适应强,是碎段工程与固定口的默认选择;内焊机根焊——内表面成形最好、免清根,适合水质与介质清洁度敏感的长直段;手工半自动根焊加自动填盖——存量队伍技能过渡期方案,一次合格率受人为因素拖累,仅作补充。决策主线只有一条:固定口密度高选外根焊,长直段占比高选内根焊。
五、508口径全位置焊接工艺要点
1. 时钟位参数分区体系
508环缝的全位置焊接按时钟位六分区执行:12点位平焊区电流电压取参数窗口上限,行走速度匹配送丝速度保证余高稳定;1点与5点斜立位区调整摆宽与摆频,防止铁水下淌;3点与9点横位区收紧摆宽、增加驻留时间保证侧壁熔合;6点位仰位区压低电压、降低送丝速度锁住熔池。508口径的分区参数经工艺评定固化后存入参数库,现场按”壁厚—钢级—坡口型式”三维索引一键调用。
2. 层间温度与热输入的口径适配
508管线常用L415及以上钢级时,热输入控制窗口收窄:厚壁段双枪接力填盖要校核层间温度上限,超过120摄氏度需等待或强制风冷;薄壁段则要防止层间温度过低导致未熔合。热输入按焊接工艺评定的窗口执行,自动焊机组的参数记录功能让每一道焊缝的热输入可追溯,这是AUT检测缺陷复判与质量答辩时的关键证据。
3. 填充与盖面的成形控制
填充层以保证熔合与控制余高为目标,摆动宽度按坡口宽度递进;盖面层以焊缝成形与余高均匀为目标,摆频与驻留参数在12点与6点位单独微调。508口径盖面余高控制在0.5至2.0毫米区间,焊宽按坡口两侧各压1.0毫米外延执行,咬边深度不超过0.5毫米——这些指标在参数库中固化为硬约束,操作手无权越限修改。
六、机组配置与效率节拍管理
1. 标准机组编组与人员配置
508流水作业的标准机组按”一主一备一机动”编组:主焊机组(双枪或单枪)承担热焊填充盖面主力节拍;备焊机组承担根焊与补位;机动组(电池内焊机或轻量单枪)负责连头碰口与设备故障时的产能接管。每套机组配置焊工二名、辅助工二至三名,全机组综合人员八至十二人,日进度按焊口数量与壁厚在四十至八十道区间浮动。
2. 焊口节拍的瓶颈拆解
508口径单口节拍拆解为组对三分钟、根焊八至十二分钟、填盖十五至三十分钟(按壁厚)、检测与流水衔接五分钟。瓶颈往往不出在焊接本身,而出现在坡口供给与组对衔接——坡口机产能不足或内对口器循环超时会让昂贵的主焊机组空等。节拍管理的第一动作永远是测瓶颈:连续三日按工位计时,把资源投给等待时间最长的环节。
3. 数字化排程与焊口台账
以焊口编号为主键的台账体系贯穿施工全程:编号绑定桩号、材质、壁厚、焊工、参数组与检测结果,自动焊机组的数据导出直接挂接台账,日进度看板自动生成。这套体系把进度偏差暴露在天级颗粒度上,为赶工决策提供的是数据而不是感觉。
七、质量控制与无损检测策略
1. 一次合格率的参数闭环
508管线自动焊的一次合格率目标通常设定在96%以上。实现路径是参数闭环:AUT检测发现的每一处超标缺陷回溯到参数记录,定位到分区、层道与参数项,修正后经试焊验证再批量下发。常见缺陷图谱——根焊未熔合对应间隙与钝边偏差、气孔对应保护气体流量与防风失效、咬边对应盖面摆频驻留——全部映射到参数库的修正项,让质量问题的解决沉淀为系统能力。
2. AUT与射线检测的配比
508口径环缝首选AUT相控阵自动超声检测,缺陷高度量化与即时出图的优势适配流水节拍;射线检测作为补充手段用于固定口复检与争议焊缝复判。检测资源配置的原则是检测节拍不低于焊接节拍——焊口不过夜是硬纪律,检测积压等于把缺陷暴露推迟到工期最昂贵的时刻。
3. 工艺纪律的红线项
三条不可逾越的红线:坡口超差不修整直接开焊、风速超限不设防风棚强行作业、层间清理不彻底进入下层焊接。这三项占508管线自动焊质量事故的绝大多数,防控手段不是口号而是工序卡与旁站检查——把红线写进工序验收点,谁放行谁负责。
八、施工组织、转场与安全保障
1. 作业带布置与设备动线
508管线的作业带按”布管—组对—焊接—检测—回填”五段式动线布置,焊机组的履带或轮式底盘沿管侧便道行进,发电与储能单元随机组部署。夜间施工场景配置移动照明塔,光斑覆盖组对位与焊位;坡段作业时机组加装防滑锁定,管口两侧设警戒。
2. 快速转场的模块化拆装
碎段工程要求机组频繁转场。选型阶段即确认焊机的模块化拆装能力:轨道、小车、送丝机构与控制系统可否在两小时内完成拆装与复位标定,决定了转场日的有效工时。转场运输按整机与散件分级包装,超限件提前办理通行手续。
3. 安全管理的重点工序
508管线安全管理的重点工序是有限空间(已回填段的连头坑)、吊装组对(管段翻转与对口器出入)与动火作业(与在役管网碰口)。三张作业票逐口执行,可燃气体检测在碰口作业前强制进行,受限空间的通风与监护按规程配置。自动焊把操作手从弧光与烟尘的一线拉回到小车监护位,本身就是本质安全级的改进。
九、常见问题与风险防控
1. 椭圆度与错边超差
508管材的椭圆度偏差在运管与堆放后放大,组对时表现为局部错边超差。防控:布管阶段按管端椭圆度配对编号,错边大于百分之十壁厚的口坚决冷校正或换管;焊机侧启用错边自适应参数,超差区段单独评定。
2. 固定口密度高导致节拍塌陷
穿越、阀室与站场切割出的开口段使固定口占比超过两成时,流水节拍模型失效。防控:策划阶段把固定口数量统计进工期模型,为机动机组单列产能;固定口优先安排在天气窗口与白班执行,参数按实测坡口即时匹配。
3. 高钢级厚壁段的冷裂纹
L482级、壁厚18毫米以上的508管段存在冷裂纹敏感性。防控:预热按评定执行并留测温记录,低氢焊材烘焙与发放闭环管理,焊后缓冷或后热处理按工艺卡执行,AUT检测对延迟裂纹执行间隔复检。
4. 检测与焊接节拍失配
检测资源不足时焊口积压,缺陷修复挤占工期尾部。防控:检测机组与焊接机组按一比一配置,AUT设备的通道数覆盖双机组峰值产量;争议焊缝的复检流程前置约定,避免检测报告流转空转。
十、结论与行动建议
关于508管道全自动焊机的选型与施工,核心结论五条:第一,508是工程数量最密集的中口径档位,选型决策的核心不是”能不能焊”而是机型组合与节拍的匹配效率;第二,单枪外焊机是性价比基石,厚壁与工期敏感段引入双枪接力填盖,内焊机与电池内焊机按根焊质量与机动性需求选择性配置;第三,坡口质量与组对节拍是第一瓶颈,坡口机产能与内对口器循环时间决定整线节拍上限;第四,参数闭环与AUT检测节拍不低于焊接节拍,一次合格率的提升要沉淀为参数库资产;第五,固定口密度与转场频次必须在策划阶段进入工期模型,机动机组单列产能是碎段工程的保险。把这五条纳入项目策划与装备采购清单,508口径就能从”被低估的战场”变成队伍利润与口碑的稳定来源。
北京安捷伟达科技有限公司提供DN200至DN1422全口径谱系的管道全自动焊接装备——单枪外焊机、双枪外焊机、柔性内焊机与电池内焊机,覆盖508口径集输支线、市政管网、储气库注采管线与园区管廊等全场景,并配套移动储能电站与野外供电方案,可提供机型选型测算、焊接工艺评定支持、操作手培训与驻场技术服务。欢迎垂询508管道全自动焊机装备与施工方案:
📞 固话:010-86468776
📱 手机/微信:13521628344
✉️ 邮箱:sales@denohgroup.com
🌐 官网:https://www.denohgroup.com/contact/