
Магистральные нефте- и газопроводы, водоводы и тепловые сети свариваются шов за швом, и каждый кольцевой шов одновременно является потенциальным путём утечки, источником усталостных трещин и центром затрат на контроль. На крупном проекте одно сварочное подразделение выполняет сотни кольцевых швов в сутки, и экономика всего объекта зависит от двух вещей: качества шва, проходящего неразрушающий контроль с первого раза, и времени горения дуги, обеспечивающего график. Именно для решения этих двух задач создавались механизированные и автоматические сварочные машины для трубопроводов. В этом руководстве разобраны четыре семейства оборудования, которые вместе закрывают весь цикл сварки трубопровода: одноголовочный наружный аппарат, двухголовочный наружный аппарат, внутренняя сварочная машина и автоматический аргонодуговой (TIG) сварочный аппарат — и то, как инженеры ENGINE WELDER / DENVO проектируют их для реальных строительных и заводских условий.
Почему автоматическая сварка выигрывает на кольцевых швах
Ручная дуговая сварка покрытым электродом (ММА) гибка, но её результат зависит от выносливости, положения и квалификации сварщика. На трубопроводе диаметром 1220 мм со стенкой 25 мм последовательность «корень — горячий проход — заполнение — облицовка» в неповоротном положении представляет собой тяжелейшую нагрузку, и качество «плывёт» в течение смены. Автоматическая сварка заменяет эту изменчивость запрограммированным перемещением и фиксированными параметрами:
- Стабильность: горелка движется и колеблется одинаково в каждой точке циферблата — все швы выполняются по одному рецепту.
- Скорость наплавки: непрерывная подача проволоки и оптимизированное время задержки многократно повышают производительность заполнения и облицовки по сравнению с ручной сваркой.
- Сдача с первого раза: контролируемый тепловвод и положение дуги снижают несплавления и пористость, уменьшая долю ремонтов и стоимость повторного контроля.
- Прослеживаемость: цифровое управление сохраняет параметры каждого стыка — документальный след для заказчика, инспектора и надзорного органа.
- Эффективность труда: один оператор с сенсорным экраном управляет машиной, которая иначе потребовала бы бригады высококвалифицированных ручных сварщиков.
Четыре семейства оборудования: общий обзор
Полноценное сварочное подразделение объединяет машины по роли: внутренние аппараты укладывают корневой проход изнутри трубы, наружные выполняют заполнение и облицовку снаружи, а автоматический TIG берёт на себя стыки, где металлургия или чистота не оставляют запаса. Семейство автоматических сварочных машин для трубопроводов ENGINE WELDER построено вокруг четырёх базовых продуктов.
| Семейство | Модель | Диапазон труб | Сварочные узлы | Основная роль |
|---|---|---|---|---|
| Одноголовочный наружный | DW-EW-I | Φ219–Φ1422 мм | 1 горелка | Горячий проход, заполнение и облицовка; цех и трасса |
| Двухголовочный наружный | DW-EW-II | Φ219–Φ1422 мм | 2 горелки | Высокоскоростное заполнение и облицовка на трассе |
| Внутренняя на аккумуляторах | DW-EH48/56 | Φ1219–Φ1422 мм | 8 узлов | Корневой проход, автономные и удалённые участки |
| Гибкая внутренняя | DW48/56-8H-D | Φ1219–Φ1422 мм | 8 узлов | Корневой проход, горы и сложный рельеф |
| Автоматический TIG | Орбитальная TIG-головка | По толщине стенки | 1 головка | Корень и ответственные проходы, высоколегированные и «чистые» среды |
1. Одноголовочный наружный сварочный аппарат (DW-EW-I)
Одноголовочный наружный аппарат — рабочая лошадка и цеха предварительной сборки, и трассового подразделения. Приоритет конструкции — простота и адаптивность: жёсткая направляющая, лёгкая тележка, точный привод и параметры, автоматически меняющиеся по мере обхода горелкой трубы.
- Стальная лента-направляющая с зубчатыми отверстиями: жёсткая, лёгкая, разъёмная — быстро монтируется и сопротивляется прогибу на трубах большого диаметра.
- Лёгкая сварочная тележка: малая масса, защита от пыли и простое крепление, адаптируется к целому ряду диаметров без замены машины.
- Реечная передача с одним зубчатым колесом: плавное зацепление без мёртвого хода и проскальзывания, точное положение горелки в любой точке.
- Многоосная регулировка горелки: вертикальное и горизонтальное положение настраиваются независимо для центрирования дуги по симметрии сварочной ванны.
- Автоматические параметры по положению: напряжение, ток, скорость движения, ширина колебаний и время задержки меняются по положению, охватывая нижнее, вертикальное и потолочное пространственное положение без ручного вмешательства.
- Цветной сенсорный экран: параметры задаются, отображаются, редактируются и сохраняются, с загрузкой и выгрузкой сварочных программ.
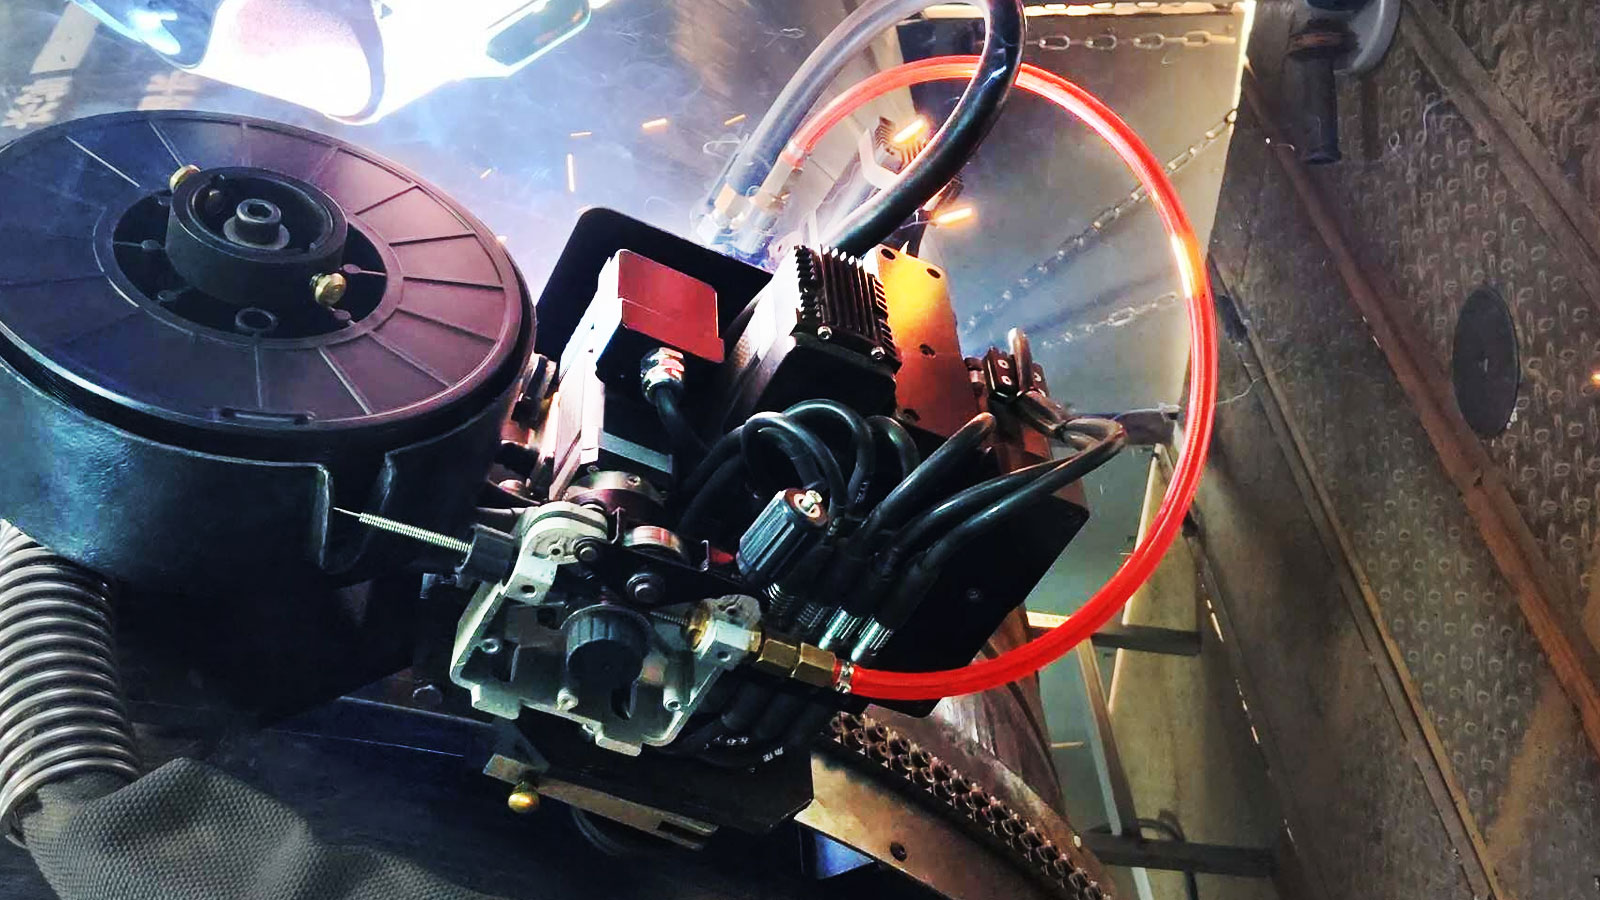
Поскольку разъёмная направляющая и тележка общие с двухголовочной машиной, подразделение может унифицировать систему направляющих и переключаться между одно- и двухголовочной конфигурацией по мере загрузки. Для обычной предварительной сборки, магистралей среднего диаметра и работ со смешанными диаметрами одноголовочный аппарат даёт лучшее соотношение качества и стоимости.
2. Двухголовочный наружный сварочный аппарат (DW-EW-II)
Когда ограничивающим фактором становится график — высококлассные магистральные трубопроводы, ключевые государственные проекты и цеха с высокими требованиями — двухголовочная машина удваивает число дуг, работающих на стыке. Две горелки движутся согласованно, а система слежения удерживает их на шве.
- Две горелки, два режима: выбираются прямые и угловые колебания — одна головка закрывает и узкий зазор, и обычную разделку.
- Слежение за дугой с автоматической коррекцией: система отслеживает шов в реальном времени и подруливает горелкой, обеспечивая равномерность валиков и снижая дефектность.
- Интегрированное цифровое управление: источник и шкаф управления обмениваются данными цифрово — быстрый, точный, стабильный отклик.
- Удобный человеко-машинный интерфейс: параметры настраиваются прямо на экране, что снижает порог квалификации при настройке и переналадке.
- Многоканальные технологические данные: рецепты сохраняются, вызываются, импортируются и экспортируются по каналам для системной оптимизации.
- Унифицированные расходники: быстроизнашивающиеся детали стандартизированы — меньше складской запас и ниже стоимость обслуживания.
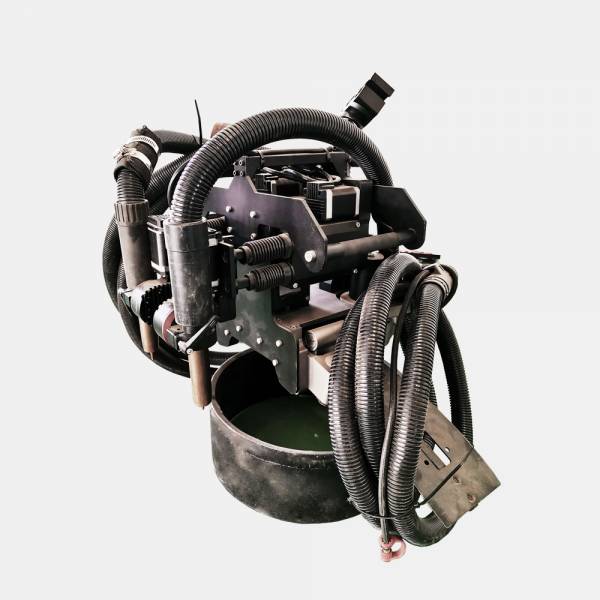
Практический результат на стыке трубы 1016–1220 мм со стенкой 25 мм — заметно более короткий цикл заполнения и облицовки: две горелки, работающие по одной окружности, сжимают время горения дуги и высвобождают дни на объекте, где узким местом является календарь, а не сварщик.
3. Внутренние сварочные машины: корень изнутри трубы
Корневой проход определяет внутренний профиль трубы, а внутренний профиль — эффективность потока, коррозионное поведение и возможность внутритрубной диагностики. Внутренняя сварочная машина перемещается внутри трубы, расклинивается, центрируется по стыку и одновременно задействует несколько сварочных головок, укладывая равномерный корень изнутри наружу. ENGINE WELDER выпускает две версии под разные условия площадки.
Внутренняя машина на аккумуляторах — DW-EH48/56
Аккумуляторная машина создана для площадки, где нет сети и нечего выделить из генератора. Она несёт собственное питание и управляется беспроводным пультом, поэтому доходит до труб в удалённых, горных и автономных сетях.
| Параметр | DW-EH48/56 |
|---|---|
| Диапазон труб | Φ1219–Φ1422 мм |
| Форма привода | Электрический + гидравлический, литиевая батарея |
| Число сварочных узлов | 8 |
| Скорость передвижения | 0–40 м/мин |
| Преодолеваемый уклон | ≤30° |
| Прохождение отводов | 5D горизонтально 90° / 30° вертикально |
| Время корневого прохода | ≤90 с на проход |
| Рабочее давление | 5–7 МПа |
| Толщина стенки | 10–35 мм |
| Высота над уровнем моря | ≤4000 м |
| Температура / влажность | −40…+65 °C / ≤90% |
| Масса | 2950 кг |
| Габариты | 5200 × 1200 × 1100 мм |
| Баллон защитного газа | 30 л |
Гибкая внутренняя сварочная машина — DW48/56-8H-D
Гибкая машина меняет аккумуляторную автономность на более компактный корпус и улучшенную проходимость по изгибам — это ответ на горные трубопроводы, крутые уклоны и городские коллекторы, где машина должна пройти плотные отводы, чтобы добраться до стыка.
| Параметр | DW48/56-8H-D |
|---|---|
| Диапазон труб | Φ1219–Φ1422 мм |
| Форма привода | Сервопривод с высоким крутящим моментом + батарея |
| Число сварочных узлов | 8 |
| Скорость передвижения | 0–60 м/мин |
| Преодолеваемый уклон | ≤30° |
| Прохождение отводов | 5/6 × D |
| Время корневого прохода | ≤120 с на проход |
| Диаметр проволоки | Φ0,9–Φ1,2 мм |
| Номинальное рабочее давление | 5–7 МПа |
| Номинальное рабочее напряжение | DC 24 В |
| Высота над уровнем моря | 0–3500 м |
| Температура | −50…+65 °C |
| Масса | 2400 кг |
| Габариты | 4600 × 1250 × 1200 мм |
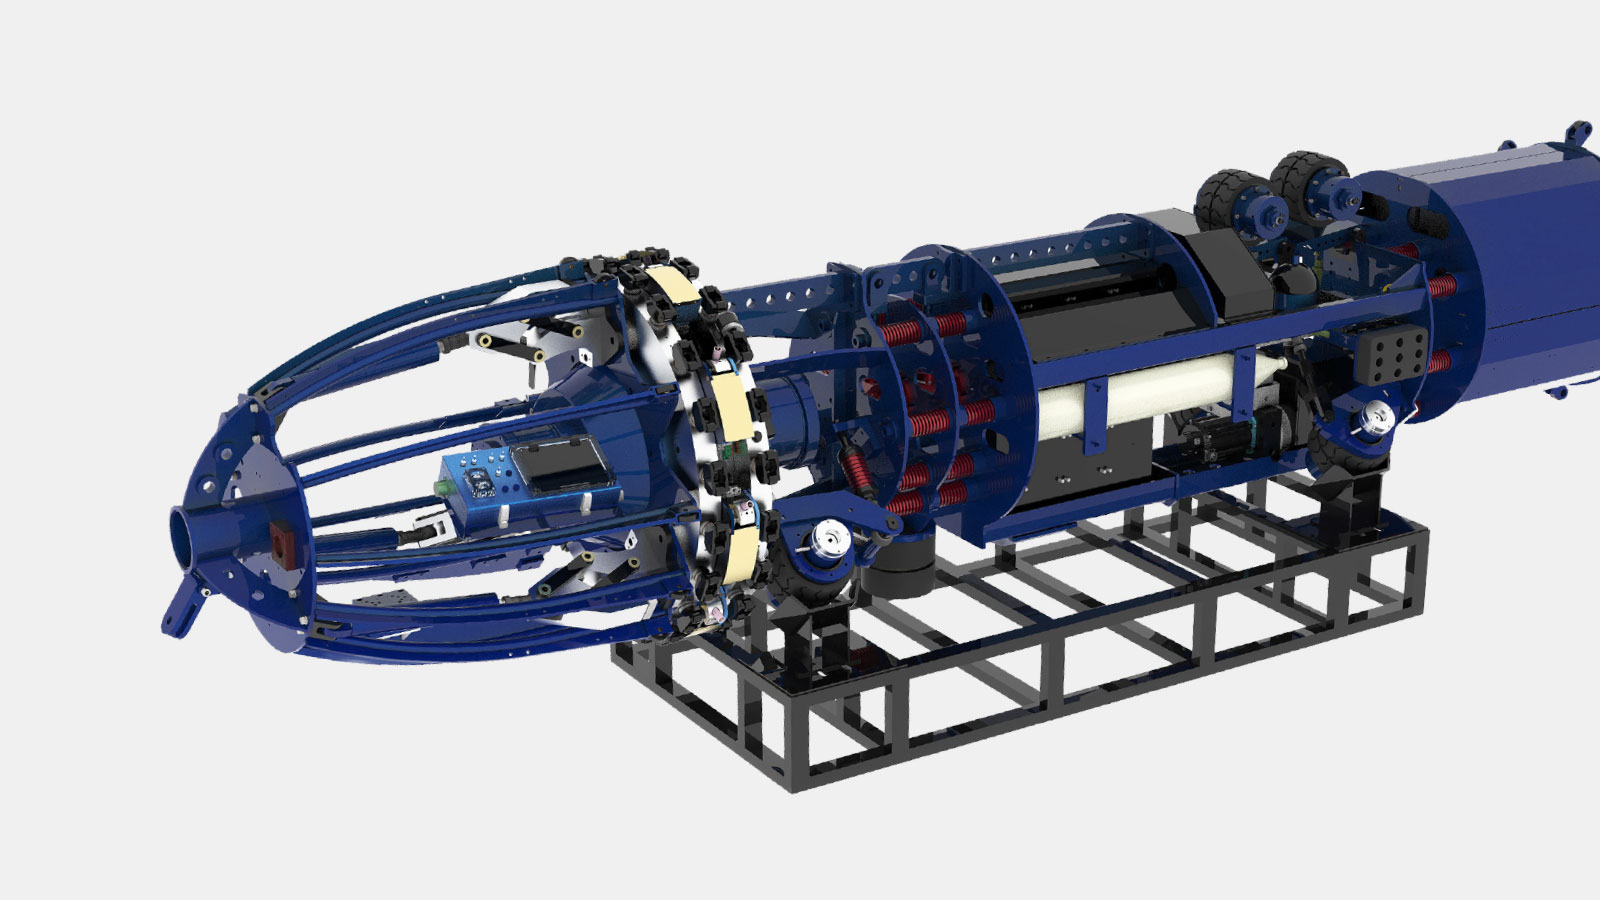
Обе машины разделяют инженерные решения, делающие внутренний корень работоспособным: гидравлическая распорная система центрирует корпус и исправляет овальность и смещение кромок до зажигания дуги; быстрый электромагнитный тормоз надёжно позиционирует тележку; беспроводное радиоуправление уводит персонал от стыка. Сборка и корневая сварка на гибкой машине вместе занимают около пяти минут — компактный, повторяемый цикл, подходящий для сжатых графиков.
4. Автоматическая TIG-сварка (аргонодуговая) для корня и ответственных проходов
Сварка плавящимся электродом в среде защитного газа доминирует при заполнении и облицовке трубопровода, но есть стыки, где справится только автоматический TIG. Аустенитные нержавеющие, дуплексные и высоколегированные трубные стали, тонкостенные и малоразмерные трубы, криогенные и водородные среды, а также любые применения со строгими требованиями к внутренней чистоте подталкивают корневой проход к TIG, где вольфрамовый неплавящийся электрод в аргоне даёт чистый, беспористый, полностью проплавленный корень с точным управлением теплом.
Автоматический TIG-аппарат для трубопровода объединяет орбитальную головку, программируемый источник питания, регулирование напряжения дуги, подачу холодной присадки и управление защитным газом в одну систему. Оператор один раз задаёт рецепт; затем головка вращается с постоянной скоростью, модулируя ток и колебания для удержания ванны. На корневом проходе результат — гладкий внутренний валик с контролируемым проплавлением, что идеально для коррозионностойких сплавов и линий, контролируемых высокоразрешающим АУЗК.
- Металлургический контроль: низкий стабильный тепловвод сохраняет стойкость к межкристаллитной коррозии в нержавеющих и дуплексных марках.
- Чистота: нет брызг, валик без шлака и оксидов — критично для пищевых, фармацевтических и криогенных трубопроводов.
- Тонкая стенка: точное регулирование тока предотвращает прожог на малоразмерных и тонкостенных трубах, где ГМА-сварка трудно управляема.
- Повторяемость: сохранённые программы воспроизводят один и тот же корень на каждом стыке независимо от усталости оператора.
5. Построение полного сварочного подразделения
Четыре семейства не конкурируют — они работают в команде. Типичное высокопроизводительное подразделение для труб большого диаметра использует внутреннюю машину для корня, затем одну или две двухголовочные наружные машины для горячего прохода, заполнения и облицовки. На меньших или смешанных диаметрах одноголовочный наружный аппарат закрывает всё от предварительной сборки до замыкающих стыков, а автоматический TIG подключается на легированных и «чистых» стыках. Питание наружной сварки обеспечивает генераторный агрегат, например HW1000, способный одновременно питать два автоматических наружных сварочных поста — та же машина питает шлифмашины, освещение и оборудование подогрева на трассе.
6. Качество, данные и прослеживаемость
Автоматическая сварка превращает каждый стык в данные. Библиотеки параметров с индексацией по материалу, диаметру, толщине стенки и положению позволяют за секунды вызвать аттестованный рецепт. Журналы сварки фиксируют фактически применённые режимы, поэтому подразделение может подтвердить соответствие, разобрать причину ремонта и передать заказчику цифровую карту швов. На проектах, где доля ремонтов измеряется долями процента, такая дисциплина данных — не роскошь, а разница между рентабельным участком и незапланированной остановкой.
7. Рамки выбора оборудования
- Крупный магистральный трубопровод, сжатый график: внутренний корень + двухголовочное наружное заполнение/облицовка с генераторным питанием на площадке.
- Удалённые / автономные участки, большой диаметр: аккумуляторная внутренняя машина для корня; наружные машины от генератора.
- Горы и крутой рельеф, плотные изгибы: гибкая внутренняя машина для корня — за счёт компактного корпуса и проходимости отводов.
- Цех предварительной сборки: одноголовочные наружные аппараты на поворотных постах либо двухголовочные для максимальной производительности.
- Нержавеющие, дуплексные, малоразмерные, криогенные и водородные среды: автоматический TIG для корня и ответственных проходов.
Заключение
Одноголовочные и двухголовочные наружные аппараты, внутренние сварочные машины и автоматические TIG-системы решают разные части задачи сварки трубопровода: целостность корня изнутри, производительность и стабильность снаружи, металлургическую точность там, где этого требует среда. Компания Beijing Anjie Weida Technology Co., Ltd. (DENOH Group) проектирует и производит семейство автоматических сварочных машин для трубопроводов ENGINE WELDER для магистрального, коммунального и заводского применения по всему миру, обеспечивая инженерную поддержку подбора, полную документацию и оперативный сервис. Для расчёта конфигурации подразделения, технических паспортов или экспортной цены по вашему проекту свяжитесь с нашей инженерной командой — мы отвечаем данными, а не брошюрами.
Контакты Beijing Anjie Weida Technology Co., Ltd. (DENOH Group)
Технические характеристики и консультации:
📞 Тел: 010-86468776
📱 WhatsApp/WeChat: 13521628344
📧 Email: denoh@126.com
🌐 Сайт: https://www.denohgroup.com/contact/
🌐 Автоматические сварочные машины для трубопроводов: https://www.denohgroup.com/products/pipeline-auto-welder/
Наша инженерная команда отвечает на запросы в течение одного рабочего дня, предоставляя рекомендации по моделям, технические паспорта и коммерческое предложение под ваши задачи автоматической сварки трубопроводов.