
目录
- 一、引言:为什么填盖环节要上”双枪”
- 二、双枪外焊机的结构与工作原理
- 三、双炬协同技术:接力焊与同步焊
- 四、双枪vs单枪:效率、质量与成本对比
- 五、填充与盖面的参数体系设计
- 六、轨道系统与不同口径的适配
- 七、机组配套与作业组织实战
- 八、操作要点与日常维护保养
- 九、典型工程应用场景
- 十、结论与采购建议
一、引言:为什么填盖环节要上”双枪”
在管道全自动焊接的完整链条中,根焊决定焊缝的下限,而填充与盖面决定整道焊缝的工期与上限。长输管道的焊接作业量分布有一个鲜明特征:根焊只占全部焊道的一到两道,填充加盖面却要占到七到十道,熔敷金属量超过全缝的85%。也就是说,一套自动焊机组想提高日焊口量,最有效的杠杆不在根焊,而在填盖环节的焊接速度。双枪外焊机(双焊炬管道外焊机)正是针对这个瓶颈的工程化答案——同一台小车、同一根轨道、两把焊枪协同作业,让填盖节拍接近翻倍。
从近年的长输管道与城市管网工程实践看,双枪外焊机已经从”高端选项”变成大口径与高钢级工程的主流配置。但很多施工企业在选型与使用中,仍停留在”两把枪就是快一点”的粗放认知,对双炬协同的工艺逻辑、参数体系、轨道适配与机组配套缺乏系统理解,导致设备能力打了折扣。本文围绕管道全自动双枪外焊机,从结构原理、协同技术、单双枪对比、参数设计、轨道适配、机组组织、操作维护到应用场景,做一次完整的技术拆解,供管道施工与设备采购人员参考。
二、双枪外焊机的结构与工作原理
1. 整机结构组成
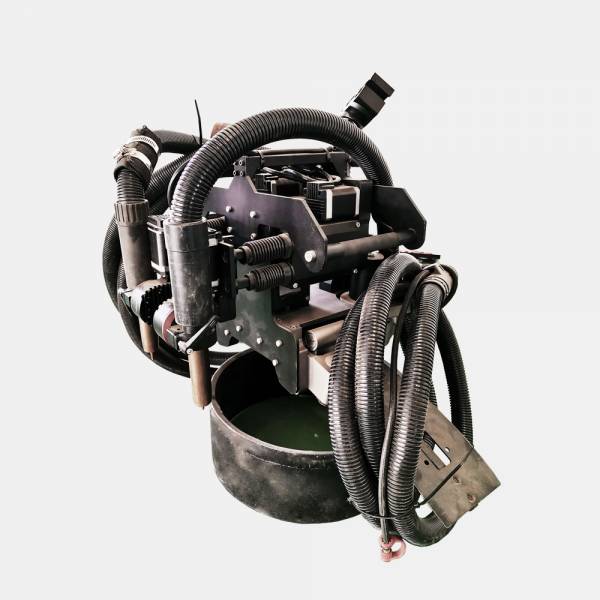
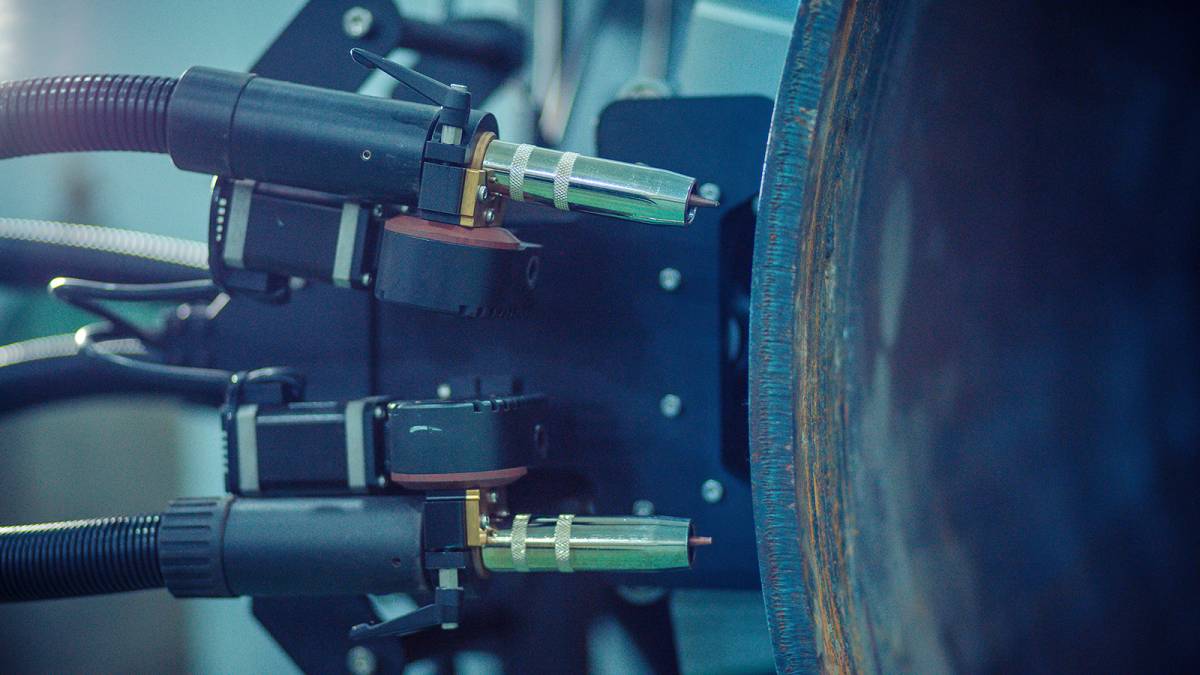
双枪外焊机由行走小车、双焊枪机构、摆动系统、送丝机构、控制系统与轨道六大部分组成。行走小车通过齿轮与轨道齿条啮合,围绕管体环向行走,行走速度由伺服电机闭环控制;双焊枪机构前后布置在小车上,每把焊枪配独立的横向滑块、高低滑块与摆动器,实现焊枪相对焊道的三维微调;送丝机构为双路独立送丝,各自配校直轮与送丝软管;控制系统管理双枪的时序逻辑、参数调用与安全联锁。
2. 双枪布局的形式
工程上常见的双枪布局有两种:纵列式(前后布置)——两把焊枪沿环向错开一个弧长距离,同向依次经过同一焊道区间,适合接力式的多层多道焊;对称式(分枪分区)——两把焊枪分别负责左右两个半圈或同一层的相邻焊道,适合宽坡口的排道焊接。纵列式的优势是层间热循环可控、工艺适应面广,是长输管道的主流形式;对称式的优势是道次覆盖效率高,多见于大壁厚、宽坡口的排道场景。
3. 控制系统的核心地位
双枪系统的技术含量一半在机械,一半在控制。控制系统要同时管理两路焊接电源的输出时序、两套送丝速度、两套摆动参数,并在起弧、收弧、跳道、变径位置时保持两枪的协调一致。成熟的控制系统还支持分时钟位参数组——顶位、立位、仰位的焊接速度与电压自动切换,操作手无需在管位变化时手动干预。判断一台双枪外焊机的水平,看它在0点与6点位置的参数切换是否平顺、两枪弧长是否稳定,而不是样本上的速度上限。
三、双炬协同技术:接力焊与同步焊
1. 接力焊模式
接力焊是双枪最常用的协同模式:前枪完成某一焊道的熔敷后,后枪在预设的弧长滞后量之后跟进,对同一焊道进行补充热输入或直接进入下一逻辑任务。接力焊的价值在于:层间温度自然衔接,相当于”焊完即热”,减少了等温时间;对于填充层,前枪打底、后枪盖平的双枪接力可以把单层填充的熔敷效率提升近一倍。滞后量是接力焊的关键参数——滞后太短,后枪熔池与前枪热影响区叠加过热;滞后太长,层间温度掉到下限以下,起弧处易产生缺陷。
2. 同步焊模式
同步焊指两枪同时起弧、以相同环向速度施焊,各自负责同一坡口内的不同焊道(如宽坡口填充层的两个相邻排道)。同步焊要求两枪的参数对称性好、熔池互不干扰,通常配合摆动参数的镜像设置。同步模式的节拍收益最直接——两个道次的施焊时间合并为一,特别适合1016毫米以上大口径、壁厚超过20毫米的多道填充场景。
3. 双枪的防碰撞与联锁
两把焊枪在同一台小车上协同,防碰撞是硬件与软件的双重设计:机械上,枪夹的布置保证任何摆动极限位置下两枪间距大于安全值;软件上,跳道指令触发时两枪按各自的运动包络依次动作,禁止同时穿越对方工作区。此外,任一枪的急停应触发双枪同步停弧与保护气延时关闭,防止收弧缺陷。选型时应现场验证急停联锁与跳道动作,这是双枪系统可靠性的试金石。
四、双枪vs单枪:效率、质量与成本对比
1. 节拍对比
以1219毫米口径、壁厚18.4毫米的干线工程为例做节拍拆解:单枪外焊机完成热焊+填充+盖面约需75至90分钟;双枪外焊机采用接力+同步混合模式,同样工序压缩到45至55分钟,单口节省约30分钟。按日焊口60道计算,双枪方案每天释放的机组时间约30小时——这些时间可以转化为更高的日进度,也可以转化为更从容的层间温度管理与更低的抢工安全风险。
2. 质量对比
双枪对质量的贡献常被低估:其一,接力焊的层间温度衔接更稳定,减少了冷接头数量——双枪的接头数比两台单枪分别焊减少一半以上,接头正是缺陷高发位置;其二,双枪共用一根轨道与同一行走基准,道次间的对中一致性优于两台独立小车,层间未熔合与咬边的发生率随之下降;其三,同一操作手管理双枪,工艺执行的一致性天然更好。
3. 成本与投资回收
双枪外焊机的购置成本约为同档次单枪机型的1.4至1.6倍,但单台综合效率接近单枪的1.8倍。粗算一笔账:一台双枪机较单枪机每天多焊约15至20道口,按干线工程单口焊接综合价值测算,增量投资通常在3至5个月内收回;同时双枪方案减少了一台外焊机对应的操作人力、一台发电容量与一套备件占用,全生命周期成本(TCO)优势明确。对于工期敏感的大口径项目,双枪的进度价值甚至超过其成本账。
4. 单枪不可替代的场景
需要说明,单枪外焊机并非被淘汰:在小口径(DN600以下)、短工期、维修抢修、狭窄作业带场景,单枪机重量轻、转场快、购置门槛低的优势依然明显。务实的配置策略是”根焊内焊机+填盖双枪为主力,单枪机做机动与联头”——不同装备在机组中各司其职。
五、填充与盖面的参数体系设计
1. 填充层的排道与摆动设计
填充层的参数设计从坡口排道图开始:根据坡口宽度与焊丝直径计算每层的道次数,确定每道的摆动宽度、摆动频率与两侧停留时间。双枪作业时,排道图直接决定两枪的道次分配。工程经验:停留时间每侧0.3至0.6秒可覆盖大部分高钢级填充需求;摆动宽度按道次宽度预留1至2毫米的重叠量,防止道间沟槽过深形成夹渣隐患。
2. 盖面层的参数要点
盖面是焊缝的”面子工程”也是验收门槛:焊接速度与摆动组合决定余高与宽度的匹配——余高控制在0.5至2.0毫米区间,过快易咬边、过慢易余高超标。双枪盖面通常采用对称式分枪各焊一个半圈或两道盖面排道。参数设计时特别注意0点位置(顶位)熔池流动性差导致的中间凸起,与6点位置(仰位)熔池下坠导致的下塌——分时钟位参数组是盖面一次合格的关键工具。
3. 参数库的现场管理
成熟的双枪机组实行参数库分级授权管理:焊接工程师持有参数编辑权限,参数以PQR为依据发布;操作手只能调用授权参数组并在限定范围内微调;每次修改留痕存档。这套机制的价值在数据上体现——实行参数锁定管理的机组,其一次合格率平均比自由调参机组高出2至4个百分点,且缺陷归因分析有据可查。
六、轨道系统与不同口径的适配
1. 轨道的结构形式
双枪外焊机的轨道多为齿条式环形轨道,分瓣拼装结构,通过卡爪或涨紧机构固定在管壁上。轨道的核心指标:齿条啮合精度决定行走平稳性;轨道整体圆度决定焊枪在环向各位置的对中基准;卡爪的夹持力保持性在低温环境(-30℃以下)与管面结露条件下尤为关键。大口径(1219/1422毫米)应用的轨道需采用加强型截面,控制自重下的挠度变形。
2. 多口径适配能力
施工企业经常跨口径承接工程,双枪外焊机的多口径适配能力直接影响装备复用率:一是轨道的径向调节范围,优质机型通过换轨或可调卡爪覆盖DN200至DN1422的宽谱系;二是控制系统的周长自适应——输入管径后自动换算环向速度、跳道逻辑与分位参数;三是焊枪可达性在不同壁厚与坡口形式下的兼容验证。采购时应要求供应商出具主要口径段的适配清单与试焊记录。
3. 轨道的快拆与转场
在日焊口50道以上的机组节拍里,轨道拆装时间被成倍放大。快拆设计的价值:卡爪的快速锁紧机构把单圈装卡时间从8分钟压缩到3分钟以内;轨道分瓣的轻量化设计让单人即可搬运。这些”小设计”积累起来,每天可以为机组多争取出一个多小时的纯焊接时间。
七、机组配套与作业组织实战
1. 机组配置的典型组合
双枪外焊机在机组中的配比遵循”根焊节拍匹配”原则:一套内焊机根焊机组(根焊节拍约10分钟)可带动2台双枪外焊机做流水填盖——第一台完成热焊与首层填充后,第二台接力后续填充与盖面,管口在两台外焊机之间形成连续流转。这套”一拖二”组合在平缓地形可支撑日焊口60至80道的机组节拍,是大口径干线的经典配置。
2. 人员组织与培训
双枪机组的人员配置:每台双枪外焊机配操作手1名、辅助工1名;操作手的技能要求高于单枪——不仅要懂焊接参数,还要理解双枪时序、跳道逻辑与两枪的干涉关系。培训路径建议三步走:模拟操作熟悉控制界面与逻辑、地面管段实训掌握全流程、跟机实战一个考核周期后独立上岗。工程实践反复证明:操作手的熟练度差异,可以让同一台双枪机的日焊口量相差20%以上。
3. 与根焊、检测工位的节拍协同
双枪机组的高节拍对上下游提出同步要求:根焊完成后管口温度窗口不能错过,填盖工位的防风棚应提前就位;AUT检测工位的数量按焊接节拍冗余配置,避免检测积压掩盖质量趋势;补口工位按焊接能力的1.2倍配置。组织上的要点是用数据排程——连续记录一周的各工位节拍后,按瓶颈工位反推机组日进度承诺,而不是拍脑袋报数。
八、操作要点与日常维护保养
1. 班前点检十条
①轨道齿条清洁无泥沙、卡爪锁紧到位;②行走齿轮啮合间隙正常、无旷量;③双枪滑块与摆动机构动作顺畅;④送丝管路畅通、校直轮压紧力合适;⑤导电嘴与喷嘴状态良好、规格匹配;⑥保护气路密封、流量计读数正常;⑦控制电缆与焊接电缆接头紧固无破损;⑧急停按钮与两枪联锁功能测试;⑨参数组调用与当前焊道任务一致;⑩防风棚与作业面安全确认。十条点检五分钟完成,是双枪机组稳定打出高节拍的前提。
2. 焊接过程的操作要领
起弧前确认两枪的滞后量与道次分配与工艺卡一致;焊接中观察双弧的稳定性,发现任一枪的弧长漂移及时微调,而不是等缺陷出现再处理;跳道时确认后枪已离开干涉区再执行指令;收弧后按规范填充弧坑。长输管道现场最常见的问题是风:风速超过保护气临界值时必须停下加固防风棚,“抢这一道口”换来的一处气孔群,返修成本是几十道口的进度。
3. 维护保养分级制度
日常(班前/班后):清洁齿条、导轨与送丝机构,检查气路密封;周保养:润滑行走齿轮与滑块,测试电气绝缘与接地,校验摆动零位;月度专检:由维修电工全面检测控制系统、更换易损件(导电嘴、送丝轮、绝缘套),核对参数库版本。建立保养台账,每台机的故障记录与保养记录随焊缝数据归档——设备的健康度数据与焊接质量数据放在一张表上看,才能发现设备劣化对一次合格率的隐性影响。
九、典型工程应用场景
1. 长输管道大口径干线
在1219/1422毫米、X80高钢级干线工程中,双枪外焊机承担热焊、填充、盖面全部工序,与柔性内焊机或电池内焊机组成”内根外双”标准机组,是当前大口径自动焊的主力配置。高钢级厚壁场景下,双枪接力对层间温度的天然衔接能力,恰好匹配X80对热循环控制的严苛要求。
2. 城市燃气热力管网更新
城市燃气管网更新改造工程中,作业带狭窄、分段换管、夜间施工的特点突出。双枪外焊机在此场景的价值是压缩占路时间:单口焊接时间的缩短直接减少夜间封路窗口的占用;与电池内焊机配合时,整个机组摆脱市电依赖,适应老城区复杂断面作业。
3. 山地与水网特殊地形
山地段坡度大、转场频繁,要求装备轻量化与机动性;水网段软地基、潮湿环境,要求电气防护等级到位。双枪外焊机在这些场景的选型要点:整机可拆分搬运、轨道快拆、控制箱防潮等级、发电机组的就位方案。特殊地形的机组配置应与供应商做专项沟通,把地形参数写进选型清单。
十、结论与采购建议
管道全自动双枪外焊机的核心结论五条:第一,填盖环节是机组节拍的最大杠杆,双枪协同让单口填盖时间缩短三至四成,增量投资通常3至5个月回收;第二,双枪的价值不止于快——接头减少、对中一致、层间温度衔接稳定,质量收益同样真实;第三,双枪系统的技术核心在控制:接力滞后量、跳道联锁、分时钟位参数组,选型时必须现场验证;第四,机组按”一拖二”流水组织,上下游工位节拍联动排程,才能兑现双枪的效率;第五,单枪与双枪不是替代关系,按口径、工期与地形组合配置才是最优解。把这五条纳入采购评估表与机组施工组织设计,双枪装备的能力就能完整转化为工程进度与焊接质量。
北京安捷伟达科技有限公司提供DN200至DN1422全口径谱系的管道全自动焊接装备——单枪外焊机、双枪外焊机、柔性内焊机与电池内焊机,双枪外焊机配备成熟的双炬协同控制系统、高钢级焊接参数库与快拆轨道,支持多口径工程适配,并可提供机组配置咨询、操作手培训与驻场技术支持。欢迎垂询管道全自动双枪外焊机选型与机组配套解决方案:
📞 固话:010-86468776
📱 手机/微信:13521628344
✉️ 邮箱:sales@denohgroup.com
🌐 官网:https://www.denohgroup.com/contact/