
目录
- 一、引言:电厂管网——检修窗口内的焊接攻坚战
- 二、电厂管网系统画像与焊接工作量分布
- 三、材质分级与焊接工艺路线
- 四、主蒸汽与合金钢管道焊接工艺要点
- 五、循环水与补给水大口径管网焊接
- 六、输灰、脱硫与磨损工况管线焊接
- 七、检修窗口与工期组织管理
- 八、自动焊机组配置与受限空间作业
- 九、质量检验、安全管控与常见风险防控
- 十、结论与行动建议
一、引言:电厂管网——检修窗口内的焊接攻坚战
火力发电厂与生物质发电厂是工业管道密度最高的厂区类型之一:从锅炉出口到汽轮机的主蒸汽与再热蒸汽系统,从循环水泵房到凝汽器的冷却水管网,从除尘器到灰库的输灰管线,从脱硫塔到浆液制备区的石膏浆液管网——一座300兆瓦等级电厂的管道焊口总量以万计,而机组的检修窗口按天计算。焊接工期被检修计划刚性约束、作业空间被设备与构筑物切割、材质谱系从碳钢跨越到铬钼合金钢,这三重约束共同定义了电厂管网焊接的难度量级。
管道全自动焊机正在改写这场攻坚战的成本结构:单枪外焊机在管廊与设备夹层执行全位置固定口焊接,把合金钢管道仰焊位的人为波动交给参数化程序;电池内焊机以零尾气、低噪声的方式进入运行中厂区,摆脱发电车占地与排烟限制;双枪外焊机在厚壁循环水干管上双炬接力,把检修窗口内的焊口吞吐量抬高一个台阶。本文系统梳理管道全自动焊机在火电厂与生物质电厂管网建设及检修中的应用方法——从系统画像、材质工艺、窗口组织、机组配置到质量与安全闭环,供电厂业主、检修公司、EPC总包与管网施工单位参考。
二、电厂管网系统画像与焊接工作量分布
1. 四大管网系统的工作量图谱
电厂管网按介质与工况分为四大系统:蒸汽系统——主蒸汽、再热蒸汽与旁路管道,口径DN300至DN800,壁厚20至70毫米,材质P12/P22/P91铬钼合金钢,焊接量占总量约一成五但工期与技术权重最高;水系统——循环水、补给水与凝结水管网,口径DN400至DN2400,壁厚8至25毫米,碳钢为主,焊接量占四成,是自动焊节拍的主战场;灰渣系统——输灰管道、渣管与回用水管,磨损工况决定其更新改造频次,焊接量占两成且检修属性最强;燃料与环保系统——生物质燃料输送、脱硫脱硝工艺管道,材质多元、口径分散。
2. 新建与检修的两种节奏
新建电厂的管网焊接遵循基建节奏:预制场集中预制、现场分段安装,焊接组织与常规工业安装类似,自动焊的介入以预制转动焊与干管固定口为主。检修改造项目则是完全不同的节奏:工期按机组停机窗口倒排,通常30至60天,焊口位置分散在锅炉本体周边、管沟、管廊与泵房,作业条件差、交叉作业多,对焊接装备的机动性与一次合格率要求苛刻——检修窗口内没有第二次返工的时间预算。
3. 生物质电厂的特殊变量
生物质电厂在火电体系上叠加了三个特殊变量:燃料系统的腐蚀工况(秸秆氯化物腐蚀)使部分管段选用不锈钢与耐蚀合金;厂区规模较小、管网紧凑,机组配置以轻量灵活为纲;燃料制备与输送系统的改造频次高,焊接需求呈常态化、小批量的滚动形态——这恰好是电池动力自动焊装备的用武之地。
三、材质分级与焊接工艺路线
1. 按材质建立四条工艺主线
电厂管网的材质分级管理是焊接组织的第一动作:碳钢线(Q235/Q355/20G)——混合气体保护自动焊,参数库按口径壁厚批量建立;铬钼合金钢线(P12/P22/P91)——低氢焊材、预热与热处理全流程受控,参数窗口经评定固化;不锈钢线(S304/S316及耐蚀合金)——低热输入参数、背面充氩保护;异种钢接头——按过渡焊材与坡口设计单独评定。每条工艺主线的参数库、焊材管理与检测要求独立成册,现场按焊口编号强制索引,杜绝混料混参数。
2. 焊材与坡口的源头治理
合金钢焊材的二级库管理执行烘焙、保温、发放、回收四环节闭环;坡口设计按材质分册——碳钢常规V型复合坡口,合金钢窄间隙坡口以控制热输入与填充量,不锈钢坡口兼顾背面保护的可实施性。坡口加工以机械坡口机为主,现场修磨仅限微调,坡口尺寸公差进工序验收点。
四、主蒸汽与合金钢管道焊接工艺要点
1. 预热、层间与焊后热处理的三段受控
P91等马氏体耐热钢的焊接质量三段受控:焊前预热200至250摄氏度并留测温记录;层间温度控制在300摄氏度以内,超温即停弧等待;焊后在24小时内执行回火处理,避免延迟开裂。自动焊机组的价值在于参数与温度记录的全程留痕——每一道焊缝的热输入、每一层的层间温度都可追溯,这是合金钢管道质量答辩时最硬的证据链。
2. 固定口全位置焊接的分区参数
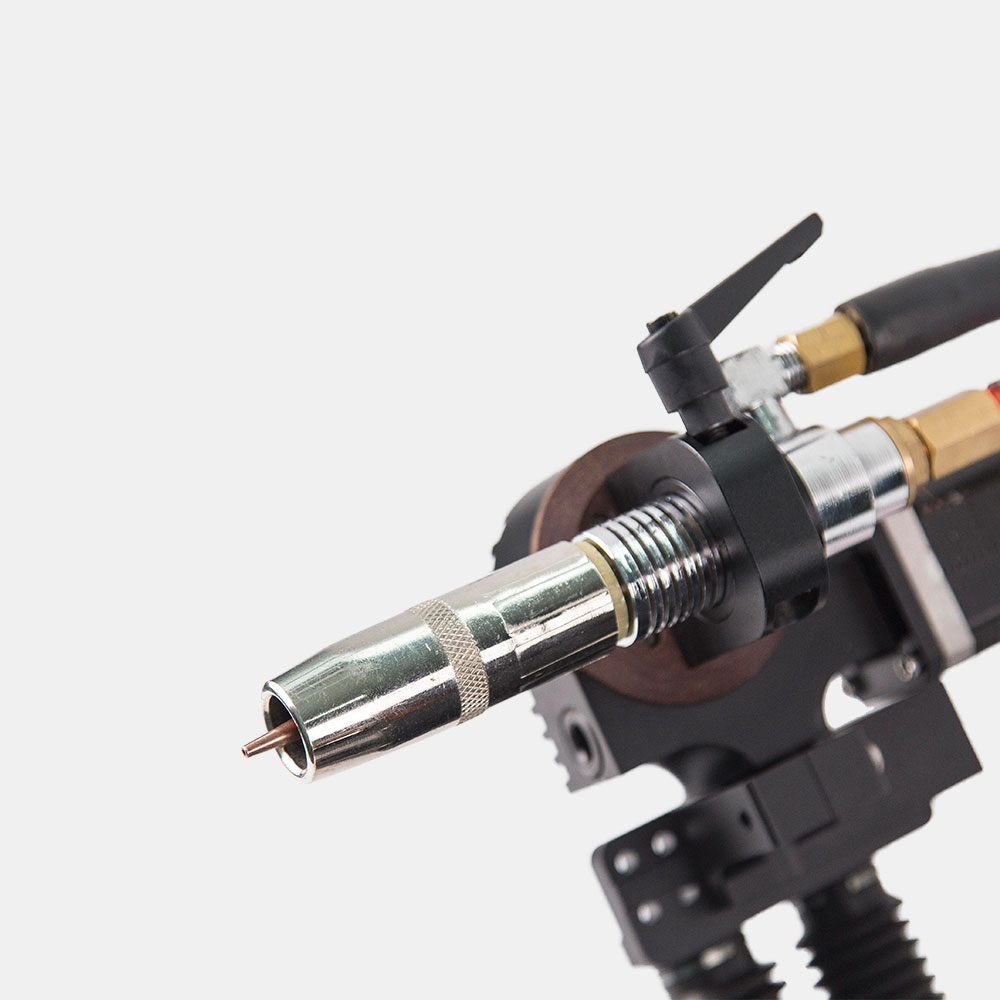
主蒸汽管道的现场焊口几乎全部是固定口,单枪外焊机按时钟位分区执行:平位区参数取窗口上限,仰位区压低电压锁住熔池,立位区调整摆频防止铁水下淌。P91的熔池黏度高、流动窗口窄,分区参数经评定固化后存入参数库,现场按壁厚与坡口型式调用,操作手只做装夹与监护,不做参数决策——这是合金钢自动焊与手工焊在质量一致性上的本质差异。
3. 充氩保护与背面成形
合金钢与不锈钢焊口的背面保护决定根焊质量:可封闭管段整体充氩,长管线分段水溶纸隔断充氩,流量与纯度按评定执行。自动焊根焊的参数稳定性使充氩窗口内的成形一致性显著优于手工操作,根部氧化与内凹缺陷率同步下降。
五、循环水与补给水大口径管网焊接
1. 大口径干管的节拍管理
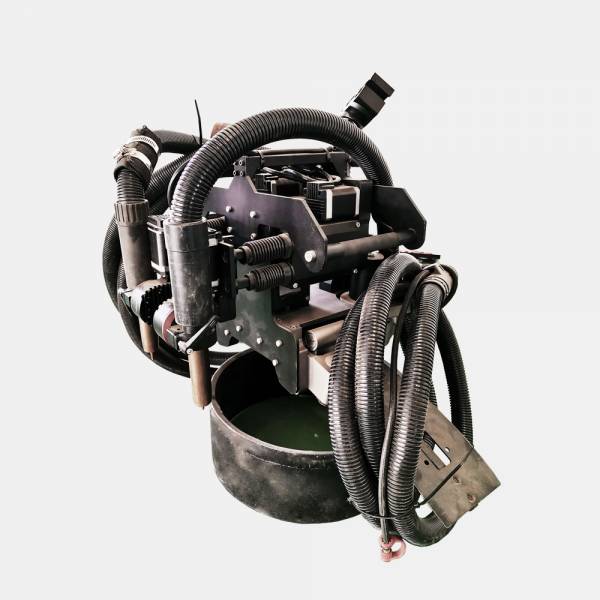
循环水干管DN1400至DN2400的环缝焊接是电厂基建期焊接量的最大单体。双枪外焊机在滚轮胎架转动焊工位执行预制焊缝,现场固定口由单枪机组分区接管;大口径环缝的分区数从六区细化到八区甚至十二区,参数过渡更平缓,成形更均匀。检修改造中的换管段按”旧管切割—坡口加工—新管组对—自动焊—检测—回填”的流水组织,节拍按小时排程。
2. 内表面质量与凝汽器安全
循环水管内壁的焊缝余高与挂渣直接威胁凝汽器铜管(或钛管)的安全——脱落的焊渣与异物随水流冲击管束是泄漏事故的常见诱因。工艺对策:可进入的大口径管段优先内焊机根焊或内表面打磨验收;DN800以上固定口采用低参数外根焊加衬垫方案;焊后区段封闭与通球检验纳入工序卡,通球一次通过是循环水焊接交付的硬指标。
3. 海水冷却系统的耐蚀工况
滨海电厂的海水循环系统涉及内衬与复合材质:碳钢衬胶段的焊接在衬胶前完成,衬胶修补与焊接的工序衔接按工艺卡执行;钛管与复合管接头按专项评定施工。焊缝区段的电位腐蚀防护(牺牲阳极与涂层)在焊接验收后统一实施,避免焊接返工破坏防腐体系。
六、输灰、脱硫与磨损工况管线焊接
1. 磨损工况的换管节拍
输灰管道的弯头与变径段磨损速率远高于直管,电厂检修的常态作业之一就是磨损段更换。自动焊把这项高频小批作业标准化:预制场批量预制耐磨弯头与过渡短节,现场只留碰死口;单枪外焊机配多口径轨道覆盖DN150至DN500的常见输灰口径,参数库按壁厚调用。高频作业的参数复用是降本核心——首次标定,全程受益。
2. 脱硫浆液管网的耐蚀焊接
脱硫系统的石膏浆液管道磨损与腐蚀叠加,材质以碳钢衬胶、双相钢与高铬合金为主。碳钢段的焊接在衬胶前完成并控制热影响区;双相钢焊接按热输入窗口与氮气保护执行,铁素体比例按检测确认。衬胶修补与焊接动火的工序冲突通过分区排程化解——衬胶区动火执行隔离与旁站。
3. 防磨结构与焊接的协同
输灰管的防磨设计(内衬耐磨管、外贴防磨板)与焊接工序协同:带内衬管的接头采用过渡短节,避免焊缝热影响内衬结合层;防磨板的角焊缝由自动焊执行可保证均匀成形。检修方案阶段把防磨结构与焊缝位置统一排布,能显著降低后期维护中的焊接作业量。
七、检修窗口与工期组织管理
1. 窗口倒排的焊口分解
检修项目的工期组织从窗口末端倒排:机组并网节点—系统恢复节点—水压试验节点—焊接完成节点—逐级向前分配焊口产能。焊口分解按系统分片,优先级三档:关键路径口(主蒸汽、再热蒸汽)最先开工;系统封闭口(影响水试的分段口)居中;独立零星口(灰渣、杂用)填充产能。每天的进度例会按焊口编号逐项销号,偏差当天暴露、当天调整。
2. 预制最大化与现场最小化
检修窗口内的现场工时是最贵的资源,组织原则是把焊口尽可能搬出窗口:停机前完成全部可预制管段的坡口加工与车间焊;窗口内只执行必须现场的组对焊与碰死口。预制清单在停机前一个月冻结,车间的自动焊产能按清单倒排,现场与预制场的焊口台账分号段管理,进度合并统计。
3. 交叉作业的时空协调
检修现场的交叉作业密集:保温拆除、脚手架、电气试验与焊接同场竞争空间。焊接排程与总包的交叉作业矩阵联动,动火作业面提前一天锁定;高处焊口的平台与吊装资源按焊口坐标预排。电池内焊机与轻量单枪机组在这类环境的通过性最好——无发电车占位、转场快、噪声低。
八、自动焊机组配置与受限空间作业
1. 检修机组的轻量化配置
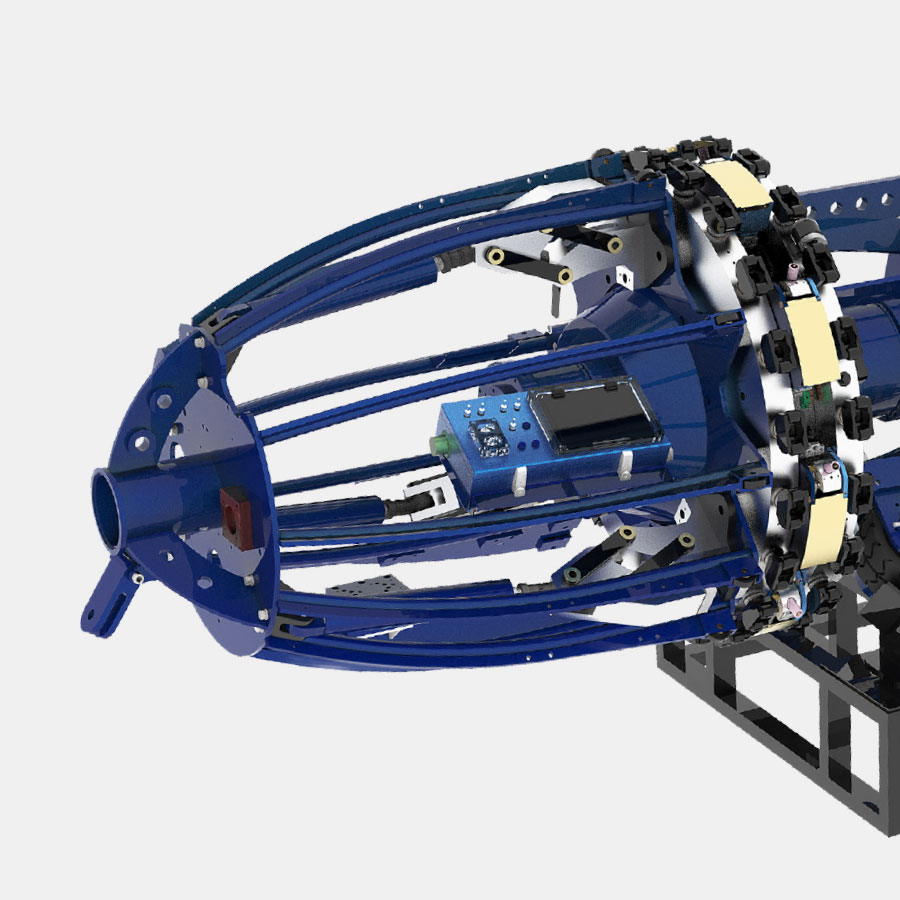
电厂检修的自动焊机组按”轻量主力+机动补充”配置:两至三套单枪外焊机覆盖DN200以上固定口主力工作量,轨道按在册口径谱系快换;一套电池内焊机承担可进入管段的根焊与无电区作业;预制场保留一套双枪转动焊工位。整机拆装时间、轨道换径时间与参数调用时间构成机组的三项机动性指标,选型阶段逐一验证。
2. 受限空间的作业纪律
管沟、管廊夹层与泵房地下室的受限空间作业执行四条纪律:通风先行,作业前强制通风与气体检测;监护到位,进出登记与双人制;动火审批,受限空间动火按升版管理;应急预置,撤离路线与救援器材随作业面部署。自动焊把操作手后撤至监护位,弧光、烟尘与高温熔池的暴露时长成倍缩短,本质安全水平随之提升。
3. 与在役系统的隔离
运行中电厂的焊接作业与在役系统的隔离是安全底线:动火点与在役管道、电缆及油系统的间距逐口校核;氢冷系统、油区近区动火执行升级审批与可燃气体连续检测;焊接接地回路就近设置,杜绝杂散电流损伤在运仪表与轴承。动火地图随进度动态更新,是交叉作业密集期的核心管理工具。
九、质量检验、安全管控与常见风险防控
1. 分级检验与水压试验闭环
焊缝检验按系统等级分级:主蒸汽与再热蒸汽焊口100%射线加超声检测,硬度检验与热处理报告同步归档;循环水与灰渣系统按比例抽检加通球验证;试验压力按系统设计压力执行,水压试验的分段与临时堵板在焊接排程时同步策划。自动焊参数档案与检测报告按焊口编号双向挂接,验收证据链一次成型。
2. 合金钢焊接的典型风险
合金钢焊口的三类典型风险:预热不到位导致的冷裂纹——以测温记录与工序卡联锁防控;层间超温引起的性能劣化——以参数记录与停弧纪律防控;热处理遗漏导致的硬度超标——以热处理台账与焊口销号联动防控。三类风险的共同解法是让记录不可绕过——没有测温与参数记录的焊口不得进入下道工序。
3. 检修抢工的质量滑坡
窗口尾部的抢工是质量事故的高发段。防控:焊口分解时的产能预留不低于一成冗余;关键路径口的质量红线(坡口验收、预热记录、检测合格)在任何情况下不放行;抢工预案优先延长预制场班次而不是压缩现场工序——现场工序的每一次压缩都以返工概率上升为代价。
4. 检测资源与工期失配
检修窗口内检测资源不足会让焊接成果滞留在等待检验状态。防控:射线与超声检测排班与焊接排班联动,夜间执行检测作业;AUT设备用于大口径干管的快速筛查;争议焊缝的复检流程与判废标准前置约定,避免技术分歧消耗窗口时间。
十、结论与行动建议
关于管道全自动焊机在火电厂与生物质电厂管网建设与检修中的应用,核心结论五条:第一,电厂管网焊接由检修窗口刚性、受限空间密集与材质谱系宽三重约束定义,自动焊的价值集中在固定口参数化、合金钢过程留痕与大口径节拍三个方面;第二,材质分级管理是第一动作,碳钢、合金钢、不锈钢与异种钢四条工艺主线独立成册,参数库按焊口编号强制索引;第三,检修组织的第一原则是预制最大化——把焊口搬出窗口,现场只留碰死口,预制清单提前冻结;第四,机组配置以轻量机动为纲,单枪主力加电池内焊机补充,三项机动性指标在选型阶段逐一验证;第五,质量闭环靠记录不可绕过——测温、参数与检测三重记录联锁,抢工预案宁可延长预制班次不压缩现场工序。把这五条落实到检修策划与装备配置,电厂管网的焊接就能在窗口约束下交出高确定性的答卷。
北京安捷伟达科技有限公司提供DN200至DN1422全口径谱系的管道全自动焊接装备——单枪外焊机、双枪外焊机、柔性内焊机与电池内焊机,并配套移动储能电站与野外供电方案,可针对火电厂、生物质电厂检修改造、循环水管网更新与灰渣系统维护提供机组配置咨询、焊接工艺评定支持、操作手培训与驻场技术服务。欢迎垂询电厂管网自动焊装备与施工方案:
📞 固话:010-86468776
📱 手机/微信:13521628344
✉️ 邮箱:sales@denohgroup.com
🌐 官网:https://www.denohgroup.com/contact/