

Сварочный комплекс, идеально варящий на стенде, бесполезен в тот день, когда проект требует его в следующей долине. В многозонных программах строительства трубопровода парк не стоит на одной трассе: участки продвигаются, секции закрываются, работы по врезке начинаются в других местах. Парк, который нельзя быстро, дёшево и полностью переместить, становится графиком проекта. Это руководство превращает переброску и логистику в инженерную дисциплину для четырёх классов оборудования автоматической сварки трубопровода DENVO / ENGINE WELDER: однопостовой наружный сварщик (DW-EW-I), двухпостовой наружный сварщик (DW-EW-II), аккумуляторная внутренняя сварочная машина (DW-EH48/56), гибкая внутренняя сварочная машина (DW48/56-8H-D) и автоматическая орбитальная TIG-сварочная машина.
Почему переброска — дисциплина графика, а не транспортная задача
В многозонном проекте сварочный парк меняет локацию несколько раз за сезон. Каждое перемещение несёт три статьи затрат: сам транспорт, простои между последним швом на участке А и первым производственным швом на участке Б, и риск отказа при первой дуге из-за пропущенного этапа. Относитесь к каждому перемещению как к мини-ПНР: карта нагрузок, график, контрольные точки и верификация первого шва. Машины ниже созданы, чтобы удешевить это: лёгкие тележки, разборные рельсы, автономный привод и компактный корпус существуют именно для сокращения счёта за переброску.
Карта нагрузок: что фактически весит каждый класс машин
Карта нагрузок парка определяет все последующие решения: тип транспорта, грузоподъёмность крана, требования к сопровождению и сколько машин входит в один конвой. Публичные спецификационные данные серии автоматической сварки трубопровода:
| Машина | Модель | Вес / габариты | Питание | Логистические особенности |
|---|---|---|---|---|
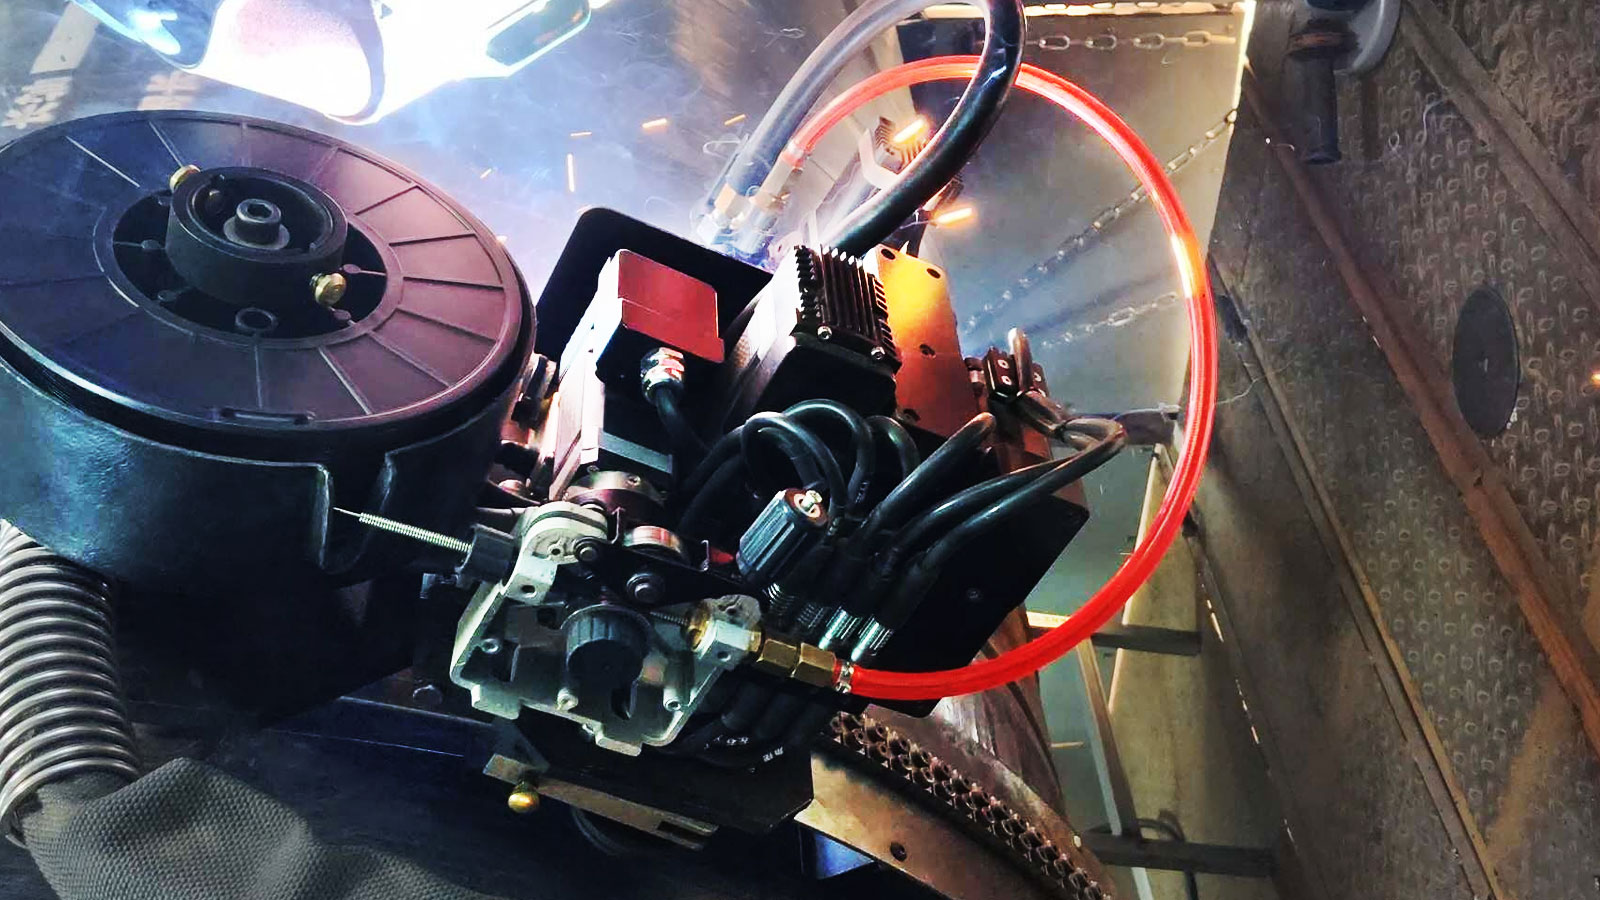
| Однопостовой наружный сварщик | DW-EW-I | Лёгкая тележка + разборное кольцевое рельсовое полотно | Внешний источник | Секционное полотно; тележка компактная и пылезащищённая; Φ219–Φ1422мм через комплекты рельс |
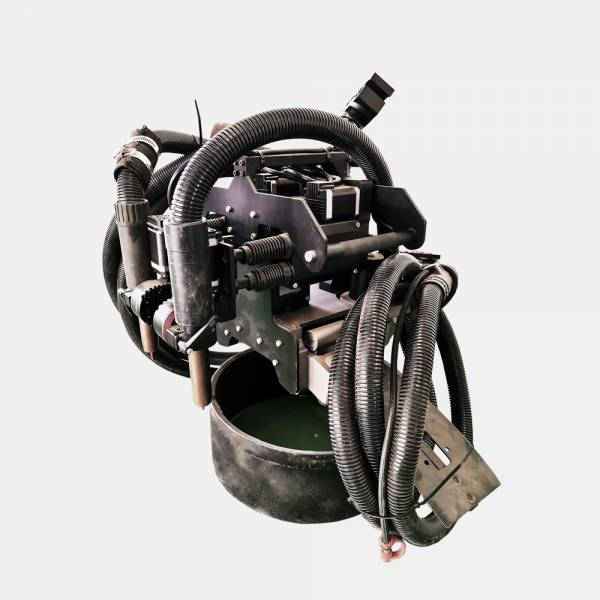
| Двухпостовой наружный сварщик | DW-EW-II | Двухфакельная каретка + полотно | Внешний источник | Общее с однопостовым рельсовое полотно; унифицированные расходники; многоканальные данные вместо бумаг |
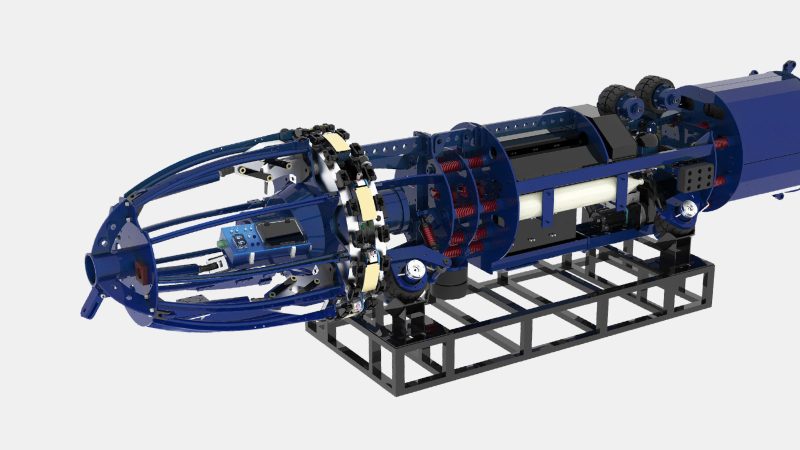
| Аккумуляторная внутренняя машина | DW-EH48/56 | 2950кг, 5200×1200×1100мм | Литиевая батарея + гидравлика | Автономная: без генератора и барабанов кабелей; движется внутри трубы; беспроводной пульт |
| Гибкая внутренняя машина | DW48/56-8H-D | 2400кг, 4600×1250×1200мм | 230Ач×3, DC24В, сервопривод | Компактный корпус, проход 5/6D поворотов и ≤30° уклонов; сама перемещается по трассе |
| Автоматическая TIG-машина | Орбитальная система | По конфигурации | По WPS | Нет отдельного публичного листа данных; задаётся технологической картой сварки |
Распределение парка между участками
До того, как тронется первый грузовик, решите, какие машины идут куда. Рабочее правило распределения: класс машины соответствует профилю участка, тяжёлые и длиннопоставочные позиции объединяются в пул.
| Тип участка | Рекомендуемая комбинация | Логика переброски |
|---|---|---|
| Линейный производственный участок | 1 внутренняя машина (корень) + 2–3 наружных сварщика (заполнение/лицевой шов) | Внутренняя машина задаёт темп корня; наружный парк масштабируется под такт; перевозятся тележки и рельсы, внутренняя машина остаётся на головном участке |
| Горный или безсетевой участок | Гибкая или аккумуляторная внутренняя машина + тележки наружных сварщиков | Автономные машины снимают логистику генераторов и кабелей; компактный корпус проходит уклоны без строительства подъездов |
| Кампания врезок и станционных обвязок | Однопостовой наружный сварщик + автоматическая TIG | Короткие перемещения между точками; лёгкие тележки и орбитальные системы перебрасываются ежедневно без тяжёлых перевозок |
| Заводская сборка | Двухпостовой сварщик на стационарных постах | Полевая переброска не нужна вовсе; завод концентрирует высокопроизводительную машину и принимает избыток нагрузки с трассы |
| Аварийный резерв | Тележка однопостового + запасные комплекты рельс, упакованы заранее | Готовый к выезду комплект: машина, которая выезжает за часы — та, что упакована до звонка |
Однопостовой наружный сварщик: модульный путешественник
Рельсовое полотно — логистическая единица
DW-EW-I движется по перфорированной стальной рельсе с однозубой реечной передачей, а кольцевое полотно выполнено разборным на секции. Разборность — логистическая функция: секции переносятся двумя рабочими, штабелируются в стандартный грузовик и набираются под диаметр. В многодиаметровом проекте тележка перевозится один раз, а комплекты рельс меняются по диаметру — покрытие Φ219–Φ1422мм означает, что одна тележка обслуживает магистраль, станционную обвязку и врезки.
Чек-лист на каждое перемещение
- Инвентаризация секций рельс и крепежа по списку диаметров следующего участка
- Контроль зубьев рейки и колёс тележки; замена изношенных шестерён до перевозки, а не после первой дуги
- Упаковка сенсорного пульта и кабелей отдельно с амортизацией
- Проверка экспорта и загрузки наборов параметров под новые диаметры
- Бронирование крана и погрузчика на принимаемом участке к окну прибытия
Двухпостовой наружный сварщик: машину везём, параметры отправляем файлом
Один пул рельс на весь парк
Двухпостовой DW-EW-II использует семейство рельс, общее с однопостовым, а расходные материалы унифицированы между обеими машинами. Для логистики парка это решающее: один склад запчастей, один пул комплектов рельс, одна база обучения. Участку не нужно владеть своими рельсами — пул следует за спросом.
Технологические данные едут быстрее грузовиков
DW-EW-II хранит параметры процесса в многоканальной памяти с вызовом, импортом, экспортом, загрузкой и выгрузкой через цифровой интерфейс. При перемещении парка сварочный мозг перемещается файлом: проверенные наборы параметров под новый диаметр, толщину стенки и марку стали экспортируются на старом участке и импортируются на новом тем же вечером. Риск первой дуги падает, потому что машина не стартует с чистого листа.
Двухфакельный режим удваивает полезную нагрузку за проход
Поскольку две горелки идут по одной окружности, двухпостовая машина заменяет два однопостовых поста в производственном выражении. В арифметике переброски это один грузовик вместо двух — вдвое дешевле перевозка на перемещённый сварочный пост, при условии, что принимающий участок обеспечил электропитание и грузоподъёмность крана для более тяжёлой каретки.
Аккумуляторная внутренняя машина: оборудование, убирающее собственную логистику
Автономность означает меньше позиций в конвое
DW-EH48/56 питается от литиевой батареи с электрогидравлическим приводом. Посмотрите, что исчезает из списка переброски: нет генератора, нет барабанов силовых кабелей, нет разрешений на подключение к сети, нет топливной логистики самого сварщика. На удалённых участках машина прибывает, заходит в трубу и варит — беспроводной пульт удерживает операторов вне опасной зоны при перемещениях.
Она едет внутри трубопровода
При 2950кг и 5200×1200×1100мм аккумуляторная внутренняя машина — тяжёлый, но простой груз: низкорамный трал справляется, а на трассе машина перемещается внутри трубы своим ходом — преодолевая уклоны до 30° и проходя повороты 5D горизонтально 90°, вертикально 30°. Последние километры переброски вообще не требуют дорог — именно поэтому машина подходит горным и безсетевым участкам с высотой до 4000м, диапазоном −40…65°C и влажностью до 90%.
Логистика батарей вместо логистики топлива
Вопрос переброски литиевой машины — зарядка, а не заправка: подтвердите мощность зарядки в принимаемом лагере, спланируйте окна зарядки вокруг такта сварки, а беспроводные пульты и запасные расходники перевозите в одном ящике с машиной, чтобы ничего не потерялось в пути.

Гибкая внутренняя машина: компактное оборудование для труднодоступных трасс
2400кг, которые едут туда, куда грузовикам не следует
DW48/56-8H-D сокращает корпус до 2400кг и 4600×1250×1200мм при большом крутящем моменте сервопривода, гидравлическом центрировании распором и быстродействующем электромагнитном тормозе. В логистике компактный корпус и есть суть: он проходит повороты 5/6D и уклоны ≤30°, поэтому на горных участках машина перемещается по трассе самостоятельно, не заставляя строить подъездные пути. Сборка стыка и корневой шов занимают около пяти минут, что удерживает перемещённый участок производительным с первого дня.
Сводка спецификаций для транспортного плана
| Параметр | DW48/56-8H-D (гибкая) | DW-EH48/56 (аккумуляторная) |
|---|---|---|
| Диаметр трубы | Φ1219–Φ1422мм | Φ1219–Φ1422мм |
| Сварочные модули | 8 | 8 |
| Время сварки за проход | ≤120с | ≤90с |
| Скорость перемещения | 0–60м/мин | 0–40м/мин |
| Масса | 2400кг | 2950кг |
| Батарея / питание | 230Ач×3, DC24В | Литиевая батарея, электро + гидравлика |
| Диапазон температур | −50…65°C | −40…65°C |
| Высота над уровнем моря | 0–3500м | ≤4000м |
| Диаметр проволоки | Φ0,9–1,2мм | — |
Автоматическая TIG-машина: самая лёгкая часть парка
У автоматической орбитальной TIG-сварочной машины нет отдельного публичного листа данных в линейке; её роль в логистике парка определяется функцией, а не цифрами. Это лёгкий прецизионный член парка: идеален для корневых проходов на малых диаметрах, нержавеющих секциях и заводских работах, разворачивается по технологической карте сварки. Переброска проста — пульт управления, проволока и подача газа, орбитальная каретка — но дисциплина подачи газа путешествует вместе с ней, поэтому планируйте закупку защитного газа для нового участка в том же транспортном окне.
График переброски: от T-14 до первой дуги
| Этап | Окно | Действия и контрольная точка |
|---|---|---|
| T-14…T-10 | Планирование | Профиль участка, список диаметров, распределение машин; фиксация карты нагрузок; заказ транспорта и крана |
| T-9…T-5 | Подготовка | ТО и осмотр каждой машины; экспорт и резервное копирование параметров; упаковка расходников и запчастей по стандартному списку |
| T-4…T-1 | Отправка | Погрузка по карте нагрузок; фотофиксация упаковки; подтверждение разрешений на негабарит; конвой выдвигается |
| T0 | Прибытие | Разгрузка по плану крана; распаковка и осмотр против фотографий; фиксация повреждений до включения питания |
| T+1 | Верификация | Монтаж рельс, подключение питания, импорт параметров, сухой прогон всех осей и пультов |
| T+2…T+3 | Первая дуга | Пробные стыки на проектной трубе по WPS; контроль; подписание файла переброски; начало производственной сварки |
Контрольные точки готовности участка до выхода конвоя
- Принимающий участок подтверждает класс подъездных дорог, ограничения мостов и площадку разгрузки для самой тяжёлой машины (2950кг)
- Грузоподъёмность крана или погрузчика и сертифицированный оператор забронированы на окно прибытия
- Электропитание и, для литиевых машин, мощность зарядки подтверждены в лагере
- Поставка защитного газа заключена для наружных сварщиков и автоматической TIG
- Наборы параметров под новые диаметры и толщины экспортированы и проверены в цехе до отправки
- Комплект запчастей и расходников упакован по стандартному списку; ничего не занято у покидающего участка
- Беспроводные пульты, кабели упакованы в ящики со своими машинами
- Пакеты WPS/PQR и документы контроля скопированы в файл переброски
- Страхование и транспортная ответственность закреплены в контракте для международных перемещений
Международные и дальние перевозки
В международных программах парк иногда пересекает границы между участками и проектами. Держите дисциплину универсальной и договорной: подтверждайте таможенную классификацию и ответственность за документацию в договоре поставки или аренды, упаковывайте машины в экспортные ящики с влагозащитой под климатический диапазон их службы (внутренние машины специфицированы от −50°C), и отправляйте первые расходники и запчасти вместе с машинами, а не следующим контейнером. Машина, прибывшая раньше своих запчастей, не введена в эксплуатацию — она поставлена на хранение.
Чек-лист переброски парка из десяти пунктов
- Карта нагрузок зафиксирована по классам машин с весами и габаритами
- План распределения соответствует классу машины профилю участка
- Все машины обслужены и осмотрены за последние 30 дней
- Наборы параметров экспортированы, скопированы и проверены под новые диаметры
- Комплекты рельс и расходники проинвентаризированы по списку диаметров следующего участка
- Транспорт, кран и окна разгрузки подтверждены письменно
- Зарядка / питание / газ подтверждены на принимающем участке
- Комплекты запчастей и пульты упакованы со своими машинами
- Контрольные точки прибытия и верификации первой дуги назначены
- Файл переброски с фотофиксацией и подписями открыт на перемещение
Часто задаваемые вопросы
Сколько занимает перемещение наружного сварщика с участка на участок?
По графику выше однопостовой или двухпостовой наружный сварщик обычно варит первый пробный стык через два-три дня после прибытия: день на разгрузку, осмотр и монтаж рельс, день на импорт параметров и сухой прогон, затем верификационные швы. Переменная — редко машина; это то, забронировал ли принимающий участок кран, питание и газ до отправки.
Может ли внутренняя машина перемещаться по трассе сама?
Да, внутри трубы. Обе внутренние машины перемещаются по построенному трубопроводу собственным ходом — гибкая DW48/56-8H-D проходит повороты 5/6D и уклоны ≤30° компактным корпусом 2400кг, а аккумуляторная DW-EH48/56 поднимается на ≤30° и проходит повороты 5D горизонтально 90°, вертикально 30°. Автотранспорт нужен только между участками, но не вдоль трассы.
Как дешевле всего вести многодиаметровый проект одним парком?
Держите в пуле тележки и каретки, а умножайте комплекты рельс, а не машины. Одно- и двухпостовые сварщики делят одно семейство рельс и унифицированные расходники на Φ219–Φ1422мм, поэтому добавление диаметра — решение о комплекте рельс, а не о парке. Библиотека параметров управляет остальным через каналы по диаметрам.
Как избежать отказов первой дуги после переезда?
Три привычки: экспортируйте и реимпортируйте проверенные наборы параметров вместо ручного ввода, делайте сухой прогон всех осей и пультов до первого стыка, планируйте верификационные швы на проектной трубе по WPS до производства. Двухпостовая машина добавляет четвёртое: после транспортных ударов проверяйте обе горелки и систему слежения за дугой — две синхронные дуги не прощают небрежной предпроверки.
Вывод: парк, который прибывает вместе, варит вместе
Многозонная сварка трубопровода выигрывается парком, который перемещается как одна система: модульные наружные сварщики с общим пулом рельс, автономные внутренние машины, убирающие логистику генераторов, компактная гибкая машина, идущая по трассе своим ходом, и автоматическая TIG для точных работ. Планируйте каждое перемещение по карте нагрузок, графику и контрольным точкам — и сварочный парк перестаёт быть центром затрат между участками и становится причиной, по которой график держится.
Beijing Anjie Weida Technology Co., Ltd. (DENOH Group) — оборудование автоматической сварки трубопровода: одно- и двухпостовые наружные сварщики, аккумуляторные и гибкие внутренние сварочные машины, автоматические TIG-системы.
Тел: 010-86468776 | WhatsApp/WeChat: 13521628344 | Email: denoh@126.com